جوشکاری کاربیت ( جوش کاربیت ) چیست؟

جوشکاری کاربیت چیست؟ تفاوت جوشکاری کاربیت با اکسیاستیلن، کاربردها و تجهیزات
جوشکاری کاربیت اصطلاحی رایج در بازار و کارگاههای ایران برای اشاره به جوشکاری گازی با استفاده از استیلن و اکسیژن است. نام «کاربیت» از کلسیم کاربید یا CaC₂ گرفته شده است؛ مادهای که در واکنش با آب میتواند گاز استیلن تولید کند. با این حال، از نظر فنی نباید «کلسیم کاربید» و «جوشکاری اکسیاستیلن» را یک مفهوم واحد در نظر گرفت؛ زیرا در جوشکاری اکسیاستیلن، سوخت مورد استفاده استیلن است و استیلن میتواند از منابع مختلف، از جمله سیلندرهای مخصوص، تأمین شود.
در جوشکاری اکسیاستیلن، اکسیژن و استیلن در مشعل با یکدیگر ترکیب میشوند و شعلهای ایجاد میکنند که برای گرمکردن و در صورت مناسب بودن شرایط، ذوب فلز پایه و فلز پرکننده به کار میرود. نوع شعله و نحوه کنترل آن باید متناسب با فلز و کاربرد انتخاب شود.
این فرآیند با جوشکاری قوس الکتریکی مانند SMAW، TIG یا MIG/MAG تفاوت دارد؛ زیرا منبع اصلی حرارت در آن شعله حاصل از احتراق گاز سوخت با اکسیژن است، نه قوس الکتریکی.
امروزه روشهای قوس الکتریکی در بسیاری از کاربردهای صنعتی جایگزین یا مکمل جوشکاری گازی شدهاند، اما جوشکاری اکسیسوخت همچنان در برخی تعمیرات، کارهای ورقکاری، گرمکاری، لحیمکاری و کاربردهای خاص مورد استفاده قرار میگیرد.
هشدار ایمنی: کار با اکسیژن و گازهای سوختی مانند استیلن خطر آتشسوزی، انفجار و Flashback دارد. تجهیزات باید استاندارد و سالم باشند و استفاده از مولد استیلن یا تجهیزات گازسوختی باید مطابق دستورالعمل سازنده و الزامات ایمنی انجام شود. OSHA استفاده از تجهیزات تأییدشده مانند مشعل، رگلاتور و مولد استیلن را الزامی دانسته و برای کار با استیلن محدودیتهای مشخصی در نظر گرفته است.
جواب کوتاه
جوشکاری کاربیت در اصطلاح رایج کارگاهی همان جوشکاری گازی با استیلن و اکسیژن است؛ اما کاربیت یا کلسیم کاربید خودِ روش جوشکاری نیست. کاربیت میتواند برای تولید استیلن استفاده شود، در حالی که در بسیاری از سامانههای امروزی استیلن از سیلندر تأمین میشود. بنابراین عبارت دقیقتر برای توضیح فرآیند، جوشکاری اکسیاستیلن یا جوشکاری گاز اکسیسوخت است.
کاربیت چیست؟
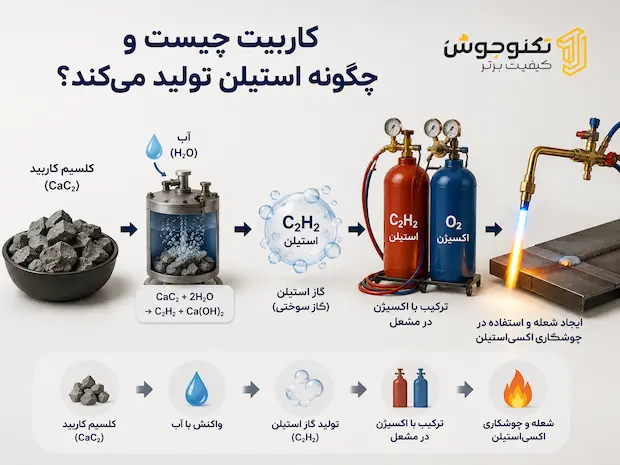
کاربیت نام رایج کلسیم کاربید (Calcium Carbide) با فرمول شیمیایی CaC₂ است. این ماده یک ترکیب جامد است که در تماس با آب واکنش میدهد و گاز استیلن (C₂H₂) تولید میکند. استیلن تولیدشده میتواند بهعنوان گاز سوخت در فرآیندهای اکسیسوخت، از جمله جوشکاری اکسیاستیلن، مورد استفاده قرار گیرد.
واکنش کلی کلسیم کاربید با آب به شکل زیر است:
CaC₂ + 2H₂O → C₂H₂ + Ca(OH)₂
در این واکنش، کلسیم کاربید ماده اولیه و استیلن محصول گازی واکنش است. بنابراین، ارتباط کاربیت با جوشکاری مستقیماً از طریق تولید استیلن شکل میگیرد، نه از طریق ذوب یا سوختن خود کاربیت در محل جوش.
کاربیت چه کاربردی دارد؟
مهمترین ارتباط کاربیت با موضوع این مقاله، استفاده از آن بهعنوان ماده اولیه برای تولید استیلن در مولدهای مخصوص است. استیلن سپس میتواند همراه با اکسیژن در مشعل استفاده شود و شعله اکسیاستیلن را ایجاد کند.
به همین دلیل در برخی محیطهای کارگاهی، اصطلاح «جوشکاری کاربیت» برای جوشکاری با سیستمهای تولید استیلن از کاربیت به کار میرود. با این حال، از نظر فنی باید بین ماده اولیه و فرآیند جوشکاری تفاوت قائل شد:
- کاربیت یا کلسیم کاربید (CaC₂): ماده اولیه تولید استیلن
- استیلن (C₂H₂): گاز سوختی
- اکسیژن: گاز مورد استفاده برای احتراق استیلن
- جوشکاری اکسیاستیلن: فرآیندی که از شعله حاصل از اکسیژن و استیلن برای تأمین حرارت استفاده میکند
بنابراین کاربیت خودِ گاز جوشکاری یا خودِ فرآیند جوشکاری نیست؛ بلکه در سیستمهای مربوطه میتواند منبع تولید استیلن باشد.
آیا کاربیت همان استیلن است؟
خیر. این دو ماده کاملاً متفاوت هستند.
کاربیت (CaC₂) یک ماده جامد است، در حالی که استیلن (C₂H₂) یک گاز قابل اشتعال است که میتواند از واکنش کاربیت با آب تولید شود.
به زبان ساده:
کاربیت → تولید استیلن → ترکیب با اکسیژن → ایجاد شعله → استفاده در جوشکاری اکسیاستیلن
این تفاوت مهم است، زیرا استفاده از عبارت «جوشکاری کاربیت» ممکن است این تصور را ایجاد کند که خود کاربیت مستقیماً در فرآیند جوشکاری مصرف میشود؛ در حالی که نقش اصلی آن، در سیستمهای کاربیدی، تأمین استیلن است.
نکته تخصصی تکنوجوش: وقتی درباره «جوشکاری کاربیت» صحبت میکنیم، بهتر است دو مفهوم را از هم جدا کنیم: کاربیت ماده اولیه تولید استیلن است و اکسیاستیلن نام فرآیند جوشکاری با استفاده از استیلن و اکسیژن است.
کاربیت یا کلسیم کاربید چه ارتباطی با جوشکاری دارد؟
کاربیت یا کلسیم کاربید (CaC₂) مستقیماً فرآیند جوشکاری نیست؛ ارتباط آن با جوشکاری از طریق تولید گاز استیلن است. کلسیم کاربید در تماس با آب واکنش میدهد و گاز استیلن تولید میکند:
CaC₂ + 2H₂O → C₂H₂ + Ca(OH)₂
در سامانههای کاربیدی، استیلن تولیدشده میتواند بهعنوان گاز سوختی در فرآیند اکسیسوخت استفاده شود. بنابراین مسیر کلی به این شکل است:
کلسیم کاربید → تولید استیلن → ترکیب با اکسیژن در مشعل → ایجاد شعله → جوشکاری
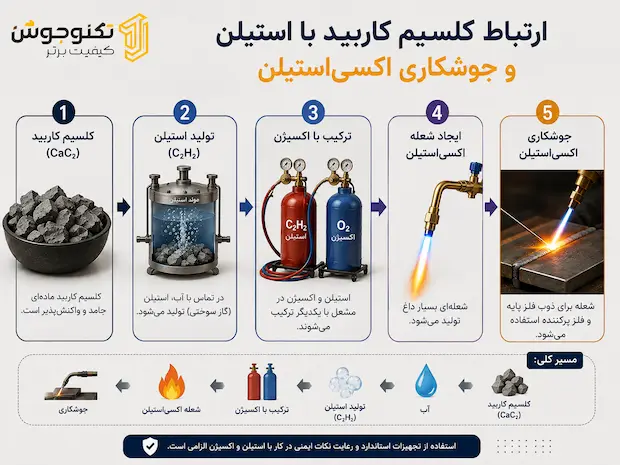
به همین دلیل، اصطلاح «جوشکاری کاربیت» در محیطهای کارگاهی قابل درک است، اما از نظر فنی فرآیندی که با شعله اکسیژن و استیلن انجام میشود، جوشکاری اکسیاستیلن نام دارد.
نکته تخصصی تکنوجوش: کاربیت ماده اولیه تولید استیلن است؛ خود کاربیت مستقیماً فلز را جوش نمیدهد.
جوشکاری اکسیاستیلن چگونه انجام میشود؟
در جوشکاری اکسیاستیلن، حرارت مورد نیاز برای اتصال قطعات از احتراق استیلن در حضور اکسیژن ایجاد میشود. استیلن بهعنوان گاز سوخت و اکسیژن بهعنوان گاز اکسیدکننده به مشعل منتقل میشوند و پس از تنظیم مناسب، شعلهای ایجاد میکنند که برای گرمکردن ناحیه اتصال و در صورت نیاز ذوب فلز پایه و فلز پرکننده استفاده میشود. فرآیندهای اکسیسوخت همچنان در برخی کاربردهای جوشکاری، تعمیرات و عملیات حرارتی مورد استفاده قرار میگیرند.
برخلاف SMAW، TIG یا MIG/MAG، در این روش قوس الکتریکی منبع حرارت نیست؛ بنابراین کنترل شعله، انتخاب نازل و تنظیم صحیح تجهیزات گاز نقش اصلی را در کیفیت فرآیند دارند.
اجزای اصلی سیستم جوشکاری اکسیاستیلن
یک سیستم استاندارد جوشکاری اکسیاستیلن معمولاً از اجزای زیر تشکیل میشود:
- منبع اکسیژن: تأمینکننده اکسیژن مورد نیاز فرآیند.
- منبع استیلن: تأمینکننده گاز سوختی؛ این گاز میتواند از سیلندر استیلن یا سامانههای مجاز تولید استیلن تأمین شود.
- رگلاتور و گیج: برای کنترل و پایش فشار گاز در محدوده مجاز تجهیزات.
- شیلنگهای مخصوص: انتقال اکسیژن و گاز سوختی از منبع به مشعل.
- مشعل جوشکاری: محل اختلاط کنترلشده گازها و ایجاد شعله.
- نازل یا Tip: تعیینکننده مشخصات شعله و متناسب با کاربرد و ظرفیت موردنظر.
- تجهیزات جلوگیری از برگشت شعله و برگشت گاز: برای کاهش خطر Backfire، Flashback و ورود گاز به مسیر نامناسب.
OSHA تصریح میکند که برای سیستمهای اکسیژن-سوخت باید از تجهیزات تأییدشده مانند مشعل، رگلاتور، مولد استیلن و تجهیزات مربوط به توزیع گاز استفاده شود. همچنین تجهیزات حفاظتی برای جلوگیری از برگشت اکسیژن، Flashback و فشار برگشتی در سامانههای مربوط به استیلن پیشبینی شده است.
نقش مشعل در جوشکاری اکسیاستیلن
مشعل وظیفه دارد اکسیژن و استیلن را به شکل کنترلشده به ناحیه احتراق برساند و شعله مناسب را در نوک نازل ایجاد کند.
شکل و رفتار شعله فقط به میزان گاز ورودی مربوط نیست؛ نوع نازل، شرایط تجهیزات، نسبت اکسیژن به استیلن و کاربرد جوشکاری نیز اهمیت دارند.
در جوشکاری اکسیسوخت، انتخاب شعله مناسب اهمیت زیادی دارد، زیرا ترکیب گازها میتواند روی میزان حرارت، رفتار حوضچه مذاب و شرایط سطح جوش تأثیر بگذارد. AWS نیز در آموزش فرآیندهای oxyfuel، انتخاب گاز، عملکرد مشعل و کنترل شعله را از موضوعات اصلی این فرآیند میداند.
نقش شعله در کیفیت جوش
شعله باید متناسب با فلز و کاربرد انتخاب و کنترل شود. اگر شرایط شعله مناسب نباشد، ممکن است سطح فلز بیش از حد اکسید شود، حوضچه مذاب بهدرستی کنترل نشود یا کیفیت اتصال کاهش پیدا کند.
به همین دلیل، در جوشکاری اکسیاستیلن صرفاً «داغ بودن شعله» معیار مناسبی برای تنظیم فرآیند نیست. نوع شعله و نحوه اعمال حرارت به اتصال اهمیت بیشتری دارد.
در بسیاری از کاربردهای جوشکاری با استیلن، شعله با شرایط مناسب میتواند حرارت متمرکزی ایجاد کند؛ AWS نیز اشاره میکند که استیلن برای جوشکاری گازی به دلیل ویژگیهای شعله آن کاربرد دارد.
فلز پرکننده در جوشکاری اکسیاستیلن
بسته به نوع اتصال و فلز پایه، ممکن است جوشکاری با فلز پرکننده یا بدون آن انجام شود.
اگر فلز پرکننده استفاده شود، انتخاب آن باید با جنس فلز پایه و الزامات اتصال سازگار باشد. بنابراین نباید یک مفتول یا سیم جوش را برای تمام فلزات و کاربردهای اکسیاستیلن مناسب دانست.
در عمل، نتیجه نهایی فقط به شعله وابسته نیست و عواملی مانند:
- جنس و ضخامت فلز پایه
- طراحی اتصال
- نوع فلز پرکننده
- کنترل حوضچه مذاب
- سرعت حرکت مشعل
- نحوه اعمال حرارت روی کیفیت اتصال اثر میگذارند.
آیا جوشکاری اکسیاستیلن برای همه فلزات مناسب است؟
خیر.
انتخاب فرآیند جوشکاری باید بر اساس جنس فلز، ضخامت، نوع اتصال، الزامات مکانیکی و شرایط کاری انجام شود. اکسیاستیلن در برخی کاربردها مزیتهایی دارد، اما برای بسیاری از کاربردهای صنعتی مدرن، فرآیندهای قوس الکتریکی مانند TIG، MIG/MAG یا SMAW میتوانند انتخاب مناسبتری باشند.
بنابراین «کاربیت» یا «اکسیاستیلن» را نباید بهعنوان بهترین روش عمومی جوشکاری در نظر گرفت؛ انتخاب فرآیند باید بر اساس کاربرد واقعی انجام شود.
تفاوت جوشکاری اکسیاستیلن با جوشکاری با الکترود
| ویژگی | اکسیاستیلن | الکترود دستی SMAW |
|---|---|---|
| منبع حرارت | شعله گاز | قوس الکتریکی |
| سوخت | استیلن یا گاز سوختی مناسب فرآیند | ندارد |
| الکترود مصرفی | ندارد؛ فلز پرکننده جداگانه ممکن است استفاده شود | خود الکترود نقش فلز پرکننده را دارد |
| کنترل حرارت | با شعله و حرکت مشعل | با جریان، قوس و تکنیک الکترود |
| تجهیزات اصلی | منبع گاز، رگلاتور، شیلنگ و مشعل | دستگاه جوش، کابل و الکترود |
| کاربرد | برخی جوشکاریها، تعمیرات و عملیات حرارتی | طیف گستردهای از اتصالات فولادی و صنعتی |
نکته تخصصی تکنوجوش: در جوشکاری اکسیاستیلن، کیفیت اتصال فقط به دمای شعله وابسته نیست. انتخاب صحیح مشعل و نازل، شرایط شعله، فلز پایه، فلز پرکننده و نحوه اعمال حرارت باید در کنار یکدیگر بررسی شوند.
انواع شعله در جوشکاری اکسیاستیلن
نوع شعله در جوشکاری اکسیاستیلن بر اساس نسبت اکسیژن به استیلن تعیین میشود و انتخاب آن باید با جنس فلز و نوع عملیات سازگار باشد. در آموزشهای تخصصی جوشکاری اکسیسوخت، سه حالت اصلی شعله با نامهای شعله خنثی (Neutral)، شعله اکسیدکننده (Oxidizing) و شعله کاهنده یا احیایی (Reducing/Carburizing) شناخته میشوند. هرکدام ویژگی و کاربرد متفاوتی دارند. (aws.org)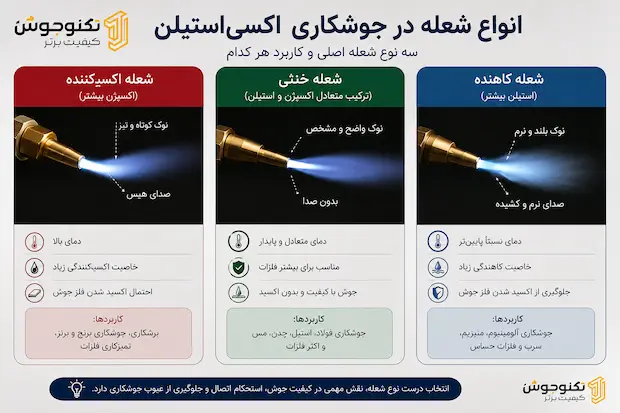
1. شعله خنثی (Neutral Flame)
شعله خنثی زمانی ایجاد میشود که نسبت اکسیژن و استیلن بهگونهای تنظیم شود که نه اکسیژن اضافی قابلتوجه و نه استیلن اضافی قابلتوجه در شعله وجود داشته باشد.
این نوع شعله برای بسیاری از کاربردهای جوشکاری اکسیاستیلن، بهخصوص جوشکاری فولادهای کربنی، یکی از حالتهای متداول است.
ویژگیهای کلی شعله خنثی عبارتاند از:
- مخروط داخلی مشخص و قابل تشخیص
- شعله نسبتاً پایدار
- عدم ایجاد محیط بیش از حد اکسیدکننده یا کربورهکننده
- مناسب برای طیف وسیعی از کاربردهای جوشکاری گازی
در انتخاب شعله، هدف صرفاً ایجاد بیشترین دمای ممکن نیست؛ بلکه باید شرایط شیمیایی شعله و رفتار آن در برابر فلز پایه نیز کنترل شود.
2. شعله اکسیدکننده (Oxidizing Flame)
در شعله اکسیدکننده، مقدار اکسیژن نسبت به حالت خنثی بیشتر است. این تغییر باعث میشود محیط شعله اکسیدکنندهتر شود.
این نوع شعله برای تمام فلزات مناسب نیست؛ زیرا اکسیژن اضافی میتواند روی سطح فلز و رفتار حوضچه مذاب اثر بگذارد.
بنابراین استفاده از شعله اکسیدکننده باید به کاربردهایی محدود شود که فلز پایه و فرآیند مشخصاً چنین شرایطی را تحمل یا نیاز داشته باشند.
3. شعله کاهنده یا احیایی (Reducing / Carburizing Flame)
در این حالت، استیلن نسبت به شعله خنثی بیشتر است و شعله حالت کاهنده یا در برخی منابع Carburizing نامیده میشود.
این شعله میتواند در کاربردهایی که نیاز به محیط کمتر اکسیدکننده وجود دارد مورد استفاده قرار گیرد، اما انتخاب آن باید بر اساس جنس فلز و فرآیند انجام شود.
استفاده از یک نوع شعله برای تمام فلزات صحیح نیست؛ زیرا ترکیب شعله میتواند بر ترکیب شیمیایی و متالورژی ناحیه جوش اثر بگذارد.
مقایسه سه نوع شعله
| نوع شعله | نسبت اکسیژن به استیلن | ویژگی اصلی | کاربرد |
|---|---|---|---|
| خنثی | متعادل | بدون اکسیژن یا استیلن اضافی قابلتوجه | بسیاری از کاربردهای عمومی جوشکاری |
| اکسیدکننده | اکسیژن بیشتر | محیط اکسیدکنندهتر | کاربردهای مشخص و فلزات سازگار |
| کاهنده/احیایی | استیلن بیشتر | محیط کاهندهتر | کاربردهای مشخص بر اساس نوع فلز |
کدام شعله برای جوشکاری فولاد مناسبتر است؟
برای بسیاری از کاربردهای جوشکاری فولاد با اکسیاستیلن، شعله خنثی نقطه شروع متداولی است؛ اما انتخاب نهایی باید بر اساس جنس دقیق فلز، نوع اتصال و دستورالعمل فرآیند انجام شود.
اشتباه رایج این است که تصور شود افزایش اکسیژن یا استیلن الزاماً باعث افزایش کیفیت جوش میشود. در واقع، تنظیم نادرست نسبت گازها میتواند شرایط نامطلوبی برای فلز ایجاد کند.
آیا رنگ شعله برای تشخیص نوع آن کافی است؟
رنگ شعله بهتنهایی معیار مناسبی برای تشخیص دقیق شرایط آن نیست. شکل مخروط داخلی، ساختار شعله و نحوه تنظیم گازها نیز باید مورد توجه قرار گیرد.
به همین دلیل، در آموزش جوشکاری اکسیسوخت، تشخیص شعله باید بر اساس رفتار و ساختار شعله و تنظیم صحیح تجهیزات انجام شود، نه صرفاً یک برداشت چشمی از رنگ آن. (aws.org)
نکته تخصصی تکنوجوش: در جوشکاری اکسیاستیلن، «داغتر بودن شعله» به معنی «بهتر بودن شعله» نیست. شعله باید متناسب با فلز پایه و کاربرد تنظیم شود؛ در بسیاری از جوشکاریهای عمومی فولاد، شعله خنثی نقطه شروع متداول است.
تجهیزات مورد نیاز برای جوشکاری اکسیاستیلن
برای انجام جوشکاری اکسیاستیلن، تنها داشتن یک مشعل کافی نیست. این فرآیند به مجموعهای از تجهیزات برای تأمین گاز، کنترل فشار، انتقال ایمن گاز، ایجاد شعله و جلوگیری از برگشت گاز یا شعله نیاز دارد.
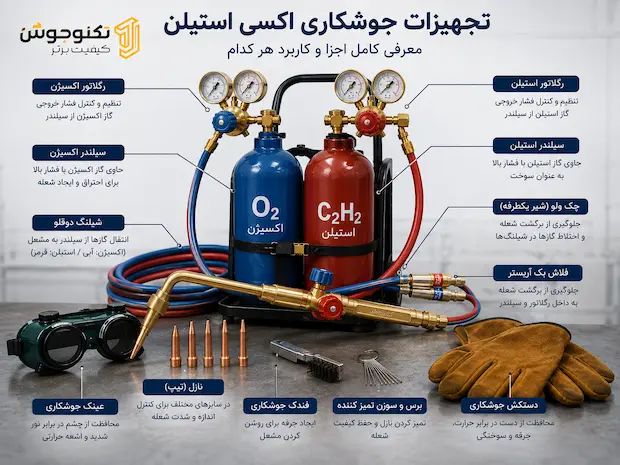
یک سیستم استاندارد اکسیاستیلن معمولاً از اجزای زیر تشکیل میشود:
منبع اکسیژن
اکسیژن، گاز مورد نیاز برای احتراق استیلن و ایجاد شعله جوشکاری است. در سیستمهای رایج، اکسیژن از سیلندر یا سامانه تأمین گاز مناسب دریافت میشود.
تجهیزات مربوط به اکسیژن باید کاملاً تمیز و عاری از روغن و گریس باشند؛ زیرا تماس اکسیژن با مواد روغنی میتواند خطر آتشسوزی را افزایش دهد. OSHA صراحتاً تأکید میکند که سیلندر، رگلاتور، شیلنگ و اتصالات اکسیژن نباید با مواد روغنی یا چرب آلوده باشند.
منبع استیلن
استیلن سوخت مورد استفاده در جوشکاری اکسیاستیلن است. این گاز میتواند از سیلندر استیلن یا در سامانههای خاص از مولد استیلن تأمین شود.
در سیستم مولد، کلسیم کاربید یکی از مواد اولیه تولید استیلن است؛ اما مولد استیلن یک تجهیز تخصصی است و ظرفیت، فشار و نوع کاربید مورد استفاده در آن باید با مشخصات سازنده مطابقت داشته باشد. OSHA برای مولدهای استیلن الزامات مشخصی درباره ساخت، ظرفیت و مشخصات کاربید تعیین کرده است.
رگلاتور و گیج فشار
رگلاتور وظیفه دارد فشار گاز منبع را به فشار کاری مناسب تجهیزات کاهش داده و امکان کنترل آن را فراهم کند.
برای اکسیژن و گاز سوختی باید از رگلاتور متناسب با همان گاز و محدوده فشار استفاده شود. رگلاتور اکسیژن و استیلن را نباید بهصورت متقابل یا خارج از کاربرد تعیینشده استفاده کرد.
OSHA نیز تصریح میکند که رگلاتورها باید فقط برای گاز و فشار موردنظر طراحیشده استفاده شوند و گیجها و رگلاتورها باید در وضعیت کاری مناسب باشند.
شیلنگهای اکسیژن و استیلن
شیلنگ وظیفه انتقال گاز از منبع به مشعل را بر عهده دارد. شیلنگ اکسیژن و شیلنگ گاز سوختی باید قابل تشخیص از یکدیگر باشند و قابل تعویض با یکدیگر نباشند. استانداردهای ایمنی نیز استفاده از شیلنگ مخصوص سرویس اکسیسوخت را الزامی میدانند.
شیلنگی که دارای:
- ترک یا بریدگی
- سوختگی
- فرسودگی شدید
- نشتی
- آسیب ناشی از Flashback باشد نباید در سرویس باقی بماند.
مشعل جوشکاری
مشعل (Torch) محل کنترل و اختلاط گازها و ایجاد شعله است. انتخاب مشعل باید با نوع گاز، ظرفیت کاری و نازل مورد استفاده سازگار باشد.
مشعل معیوب یا دارای نشتی نباید مورد استفاده قرار گیرد. همچنین دهانه نازل باید تمیز و عاری از گرفتگی باشد؛ برای تمیزکاری نیز باید از ابزار مخصوص طراحیشده برای این کار استفاده شود.
نازل یا Tip
نازل روی مشعل قرار میگیرد و در شکلگیری شعله نقش دارد. اندازه و نوع نازل باید با نوع کار، ضخامت قطعه و ظرفیت حرارتی موردنیاز متناسب باشد.
بنابراین نمیتوان یک نازل را برای تمام ضخامتها و کاربردهای جوشکاری اکسیاستیلن مناسب دانست.
تجهیزات جلوگیری از برگشت گاز و شعله
یکی از مهمترین بخشهای سیستم اکسیاستیلن، تجهیزات حفاظتی در برابر Backflow و Flashback است.
Backflow به برگشت گاز به مسیر نامناسب اشاره دارد و Flashback زمانی رخ میدهد که شعله به داخل مسیر گاز حرکت کند. چنین اتفاقی میتواند خطرناک باشد و به همین دلیل سیستمهای اکسیسوخت به تجهیزات حفاظتی مناسب نیاز دارند.
OSHA برای سیستمهای اکسیژن-سوخت، تجهیزات حفاظتی را برای جلوگیری از:
- ورود اکسیژن به مسیر گاز سوختی
- عبور شعله به داخل سیستم سوخت
- فشار برگشتی بیش از حد در نظر گرفته است.
جدول اجزای اصلی سیستم
| تجهیز | وظیفه |
|---|---|
| منبع اکسیژن | تأمین اکسیژن |
| منبع استیلن | تأمین گاز سوختی |
| رگلاتور | کاهش و کنترل فشار |
| گیج فشار | نمایش فشار |
| شیلنگ اکسیژن | انتقال اکسیژن |
| شیلنگ سوخت | انتقال استیلن |
| مشعل | کنترل و ایجاد شعله |
| نازل | شکلدهی شعله |
| تجهیزات ضد Backflow / Flashback | افزایش ایمنی سیستم |
| فلز پرکننده | تأمین فلز اضافی در صورت نیاز اتصال |
نکته تخصصی تکنوجوش: در سیستم اکسیاستیلن، تجهیزات ایمنی بخشی از «تجهیزات جانبی» نیستند؛ آنها جزء اصلی سیستم محسوب میشوند. انتخاب مشعل، رگلاتور، شیلنگ و تجهیزات حفاظتی باید بر اساس نوع گاز و مشخصات سازنده انجام شود.
یک نکته بسیار مهم درباره کاربیت
اگر سیستم از مولد استیلن مبتنی بر کلسیم کاربید استفاده کند، موضوع فقط انتخاب مشعل و رگلاتور نیست. خود مولد باید برای ظرفیت و اندازه کاربید موردنظر طراحی و تأیید شده باشد و نباید با تجهیزات دستساز یا تغییرات خارج از مشخصات سازنده مورد استفاده قرار گیرد. OSHA نیز برای مولدهای استیلن الزامات مشخصی درباره ساخت، ظرفیت و اندازه کاربید تعیین کرده است.
در نتیجه، «جوشکاری کاربیت» را نباید به معنی ریختن کاربید در یک مخزن و تولید گاز برای جوشکاری در نظر گرفت؛ فرآیند تولید استیلن از کاربید، یک سیستم فنی و ایمنی مستقل دارد.
کاربردهای جوشکاری اکسیاستیلن و کاربیت
جوشکاری اکسیاستیلن به دلیل قابلحمل بودن تجهیزات، امکان کنترل حرارت با شعله و مستقل بودن از برق، در برخی تعمیرات و کارهای کارگاهی همچنان کاربرد دارد. با این حال، این فرآیند برای همه قطعات و شرایط بهترین انتخاب نیست و انتخاب روش جوشکاری باید بر اساس جنس و ضخامت فلز، نوع اتصال، کیفیت مورد انتظار و شرایط کار انجام شود.
تعمیرات و کارهای کارگاهی
یکی از کاربردهای شناختهشده جوشکاری اکسیاستیلن، انجام برخی تعمیرات موضعی و کارهای عمومی کارگاهی است؛ بهخصوص در محیطهایی که دسترسی به تجهیزات جوشکاری قوسی محدود است.
قابلیت انتقال تجهیزات اکسیسوخت و عدم وابستگی مستقیم به برق باعث شده این روش در بعضی کارگاههای تعمیراتی همچنان مورد استفاده قرار گیرد.
جوشکاری ورقهای نازک
شعله اکسیاستیلن امکان اعمال حرارت بهصورت تدریجی را فراهم میکند و در برخی کاربردهای ورقکاری میتوان از آن برای اتصال فلزات نسبتاً نازک استفاده کرد.
با این حال، کنترل حرارت برای جلوگیری از تاببرداشتن، سوختگی لبهها و اعوجاج اهمیت زیادی دارد. برای بسیاری از کاربردهای صنعتی امروزی، TIG نیز میتواند کنترل دقیقتری روی حرارت و حوضچه مذاب فراهم کند.
تعمیر و اتصال قطعات فولادی
اکسیاستیلن میتواند برای برخی اتصالات فولادهای کربنی و تعمیرات قطعات فولادی مورد استفاده قرار گیرد، مشروط بر اینکه فرآیند، فلز پایه و فلز پرکننده با الزامات اتصال سازگار باشند.
در قطعات حساس یا اتصالاتی که الزامات مکانیکی مشخصی دارند، انتخاب فرآیند نباید صرفاً بر اساس سهولت کار انجام شود و باید به WPS، استاندارد پروژه و صلاحیت فرآیند توجه کرد.
گرمکاری و عملیات حرارتی موضعی
یکی از مزیتهای مهم سیستمهای اکسیسوخت این است که شعله فقط برای جوشکاری استفاده نمیشود.
از تجهیزات اکسیسوخت میتوان در برخی عملیات مانند:
- گرمکردن موضعی فلز
- پیشگرمایش
- خمکاری و فرمدهی حرارتی
- برش حرارتی با تجهیزات مخصوص نیز استفاده کرد.
البته مشعل جوشکاری معمولی را نباید با تجهیزات اختصاصی برش یا عملیات حرارتی یکسان دانست؛ هر کاربرد به تجهیز و نازل مناسب خودش نیاز دارد.
لحیمکاری سخت (Brazing)
اکسیسوخت در برخی عملیات لحیمکاری سخت نیز کاربرد دارد. در این فرآیند، هدف اصلی ذوب فلز پایه نیست؛ بلکه فلز پرکننده در دمای مناسب ذوب شده و با استفاده از خاصیت ترشوندگی، اتصال را ایجاد میکند.
این تفاوت مهم است، زیرا «لحیمکاری سخت» و «جوشکاری» از نظر تعریف فرآیند یکسان نیستند.
تعمیرات تجهیزات و قطعات قدیمی
در بعضی تعمیرات سنتی و کارگاهی، بهخصوص برای قطعات فولادی یا تعمیرات موضعی، هنوز ممکن است از جوشکاری اکسیاستیلن استفاده شود.
مزیت اصلی در این شرایط میتواند انعطافپذیری تجهیزات و امکان استفاده بدون دستگاه جوشکاری قوسی باشد.
با این حال، اگر اتصال تحت بار قابلتوجه، فشار، ارتعاش یا شرایط خورنده قرار دارد، انتخاب فرآیند باید بر اساس الزامات فنی انجام شود و صرفاً تجربه کارگاهی معیار کافی نیست.
چه زمانی اکسیاستیلن انتخاب مناسبی نیست؟
با وجود کاربردهای ذکرشده، جوشکاری اکسیاستیلن در بسیاری از پروژههای صنعتی مدرن انتخاب اول نیست.
برای مثال:
جوشکاری سازههای فولادی
برای بسیاری از سازههای فولادی، فرآیندهای قوس الکتریکی مانند SMAW، GMAW یا FCAW به دلیل بهرهوری و کنترل فرآیند، گزینههای رایجتری هستند.
جوشکاری دقیق استیل
برای اتصالات دقیق و ظریف فولاد ضد زنگ، TIG معمولاً کنترل بهتری روی قوس، حوضچه مذاب و حرارت ورودی فراهم میکند.
جوشکاری آلومینیوم
جوشکاری آلومینیوم با اکسیاستیلن به دلیل ویژگیهای حرارتی و متالورژیکی آلومینیوم، کاربرد محدودتری دارد و برای بسیاری از کارهای دقیق، TIG یا MIG انتخاب مناسبتری است.
تولید صنعتی با حجم بالا
در تولید انبوه، سرعت رسوب، تکرارپذیری و اتوماسیون اهمیت زیادی دارند. به همین دلیل فرآیندهایی مانند MIG/MAG، FCAW یا فرآیندهای خودکار میتوانند نسبت به اکسیاستیلن بهرهوری بالاتری داشته باشند.
مقایسه سریع کاربردها
| کاربرد | اکسیاستیلن | فرآیند جایگزین رایجتر |
|---|---|---|
| تعمیرات عمومی | مناسب در برخی شرایط | SMAW / MIG |
| ورقکاری سبک | قابل استفاده در برخی موارد | TIG |
| فولاد کربنی | قابل استفاده | SMAW / MIG/MAG |
| استیل دقیق | کاربرد محدودتر | TIG |
| آلومینیوم | محدود | TIG / MIG |
| تولید انبوه | معمولاً انتخاب اول نیست | MIG/MAG / FCAW |
| گرمکاری | بسیار کاربردی | مشعلهای تخصصی |
| لحیمکاری سخت | کاربردی | سیستمهای حرارتی دیگر |
نکته تخصصی تکنوجوش: مناسب بودن یک فرآیند را فقط با «توانایی جوش دادن فلز» نسنجید. کیفیت موردنیاز، سرعت تولید، ضخامت قطعه، اعوجاج، الزامات مکانیکی و ایمنی هم باید در انتخاب فرآیند در نظر گرفته شوند.
جمعبندی
جوشکاری اکسیاستیلن هنوز در برخی تعمیرات، ورقکاری، گرمکاری و لحیمکاری سخت کاربرد دارد، اما در بسیاری از پروژههای صنعتی، فرآیندهای قوس الکتریکی به دلیل کنترل، سرعت و تکرارپذیری بیشتر، گزینه مناسبتری هستند.
بنابراین اگر منظور از «جوشکاری کاربیت» همان جوشکاری با شعله اکسیاستیلن باشد، بهتر است قبل از انتخاب آن مشخص شود که فرآیند برای جنس، ضخامت و الزامات اتصال موردنظر مناسب است یا خیر.
مزایا و معایب جوشکاری اکسیاستیلن
جوشکاری اکسیاستیلن در مقایسه با فرآیندهای قوس الکتریکی، ویژگیهایی دارد که در بعضی تعمیرات و کاربردهای کارگاهی آن را مفید میکند. در مقابل، سرعت پایینتر، حرارت ورودی و الزامات ایمنی گازهای سوختی باعث میشود برای بسیاری از کاربردهای صنعتی، انتخاب اول نباشد.
مزایای جوشکاری اکسیاستیلن
عدم وابستگی مستقیم به برق:
منبع حرارت این فرآیند شعله است؛ بنابراین برخلاف فرآیندهای قوس الکتریکی، برای ایجاد قوس به دستگاه جوش برق نیاز ندارد. این ویژگی در برخی محیطها و تعمیرات میتواند مزیت محسوب شود.
قابلیت حمل تجهیزات:
سیستمهای اکسیسوخت را میتوان برای برخی عملیات تعمیراتی و کارگاهی به محل کار منتقل کرد. البته قابلیت حمل به اندازه و نوع تجهیزات و الزامات ایمنی محل بستگی دارد.
کنترل حرارت با شعله:
جوشکار میتواند با کنترل شعله و حرکت مشعل، نحوه انتقال حرارت به قطعه را تغییر دهد. این قابلیت در بعضی عملیات ورقکاری، گرمکاری و تعمیرات مفید است.
کاربردهای متنوع حرارتی:
تجهیزات اکسیسوخت فقط برای جوشکاری استفاده نمیشوند و با تجهیزات و نازل مناسب میتوانند در برخی عملیات مانند گرمکاری، برش و لحیمکاری سخت نیز کاربرد داشته باشند.
مناسب برای برخی تعمیرات و کارهای سبک:
در بعضی تعمیرات عمومی و کاربردهایی که سرعت تولید بالا اولویت اصلی نیست، اکسیاستیلن همچنان میتواند گزینه قابل استفادهای باشد.
معایب و محدودیتهای جوشکاری اکسیاستیلن
سرعت جوشکاری پایینتر در بسیاری از کاربردهای صنعتی:
در مقایسه با فرآیندهایی مانند MIG/MAG، نرخ رسوب و بهرهوری جوشکاری اکسیاستیلن معمولاً پایینتر است. به همین دلیل برای تولید انبوه معمولاً انتخاب اول نیست.
حرارت ورودی و ناحیه حرارتی گستردهتر:
شعله میتواند ناحیه نسبتاً وسیعی از قطعه را گرم کند. در قطعات نازک یا اتصالات حساس، کنترل حرارت برای جلوگیری از اعوجاج و آسیب متالورژیکی اهمیت دارد.
نیاز به مهارت در کنترل شعله:
کیفیت جوش به انتخاب و تنظیم صحیح شعله، فاصله مشعل، سرعت حرکت و نحوه اعمال حرارت وابسته است. بنابراین داشتن تجهیزات بهتنهایی تضمینکننده جوش باکیفیت نیست.
خطرات مربوط به گازهای سوختی و اکسیژن:
استیلن بسیار قابل اشتعال است و استفاده از اکسیژن نیز خطرات خاص خود را دارد. نشتی، Backfire، Flashback یا استفاده نادرست از تجهیزات میتواند حادثه جدی ایجاد کند. به همین دلیل تجهیزات باید سالم، استاندارد و مطابق دستورالعمل سازنده استفاده شوند.
محدودیت در برخی کاربردهای صنعتی مدرن:
در پروژههایی که سرعت، تکرارپذیری، کنترل دقیق پارامترها یا اتوماسیون اهمیت زیادی دارد، فرآیندهایی مانند TIG، MIG/MAG یا FCAW معمولاً گزینههای مناسبتری هستند.
مقایسه سریع
| ویژگی | اکسیاستیلن | MIG/MAG | TIG |
|---|---|---|---|
| منبع حرارت | شعله | قوس الکتریکی | قوس الکتریکی |
| نیاز به برق برای ایجاد قوس | خیر | بله | بله |
| سرعت جوشکاری | معمولاً پایینتر | بالا | پایینتر |
| کنترل دقیق حوضچه | وابسته به مهارت و شعله | خوب | بسیار خوب |
| کاربرد در تولید انبوه | محدودتر | مناسب | محدودتر |
| تجهیزات گاز | اکسیژن + سوخت | گاز محافظ | گاز محافظ |
| کاربرد گرمکاری | مناسب | خیر، بهصورت فرآیند جوشکاری | خیر |
آیا جوشکاری اکسیاستیلن هنوز ارزش استفاده دارد؟
بله، اما به شرط انتخاب درست کاربرد.
اگر هدف، تعمیرات خاص، برخی کارهای ورقکاری، گرمکاری یا لحیمکاری سخت باشد، اکسیسوخت میتواند همچنان کاربردی باشد. اما اگر پروژه به سرعت بالا، تولید مداوم، کنترل دقیق فرآیند یا الزامات مکانیکی مشخص نیاز دارد، باید فرآیندهای دیگر نیز بررسی شوند.
بنابراین نمیتوان گفت اکسیاستیلن «قدیمی و بیکاربرد» است؛ همانطور که نمیتوان آن را بهترین روش برای همه انواع جوشکاری دانست.
نکته تخصصی تکنوجوش: انتخاب فرآیند جوشکاری باید بر اساس جنس و ضخامت قطعه، نوع اتصال، کیفیت موردنیاز، سرعت تولید و شرایط کاری انجام شود. صرفاً قابل اجرا بودن یک روش، به معنی مناسب بودن آن برای پروژه نیست.
تفاوت جوشکاری کاربیت با جوشکاری اکسیاستیلن
«جوشکاری کاربیت» اصطلاحی رایج در برخی محیطهای کارگاهی است، اما نام فنی فرآیند، جوشکاری اکسیاستیلن است؛ بهخصوص زمانی که حرارت جوش از شعله حاصل از ترکیب اکسیژن و استیلن تأمین میشود.
تفاوت این دو عبارت در این است که «کاربیت» به ماده اولیه تولید استیلن در برخی سامانهها اشاره دارد، در حالی که «اکسیاستیلن» نام فرآیندی است که در آن استیلن و اکسیژن برای ایجاد شعله استفاده میشوند.
تفاوت در یک نگاه
| مورد | جوشکاری کاربیت در اصطلاح کارگاهی | جوشکاری اکسیاستیلن |
|---|---|---|
| مفهوم | اصطلاح رایج برای سیستمهای مبتنی بر کاربید | نام فنی فرآیند |
| ماده مرتبط | کلسیم کاربید (CaC₂) | استیلن (C₂H₂) |
| نقش کاربیت | تولید استیلن در مولدهای مربوطه | ممکن است اصلاً استفاده نشود |
| منبع حرارت | در نهایت شعله اکسیاستیلن | شعله حاصل از اکسیژن و استیلن |
| تأمین استیلن | میتواند از مولد کاربیدی باشد | میتواند از سیلندر یا منبع مجاز استیلن باشد |
بنابراین اگر استیلن موردنیاز مشعل از یک سیلندر استاندارد استیلن تأمین شود، فرآیند همچنان جوشکاری اکسیاستیلن است؛ حتی اگر هیچ کلسیم کاربیدی در محل وجود نداشته باشد.
در مقابل، اگر استیلن در یک سامانه مناسب از کلسیم کاربید تولید شود و سپس برای ایجاد شعله جوشکاری مورد استفاده قرار گیرد، در زبان کارگاهی ممکن است این فرآیند «جوشکاری کاربیت» نامیده شود.
چرا این تفاوت اهمیت دارد؟
این تفاوت هنگام انتخاب تجهیزات اهمیت بیشتری پیدا میکند. تجهیزات مورد استفاده باید بر اساس نوع گاز، فشار کاری و طراحی سیستم انتخاب شوند. در یک سیستم اکسیاستیلن، رگلاتور، شیلنگ، مشعل، نازل و تجهیزات حفاظتی باید با گاز و کاربرد موردنظر سازگار باشند.
اگر استیلن از مولد کاربیدی تأمین شود، علاوه بر تجهیزات جوشکاری، خود مولد استیلن و الزامات ایمنی تولید گاز نیز اهمیت پیدا میکند.
بنابراین هنگام خرید یا انتخاب تجهیزات، بهتر است به جای استفاده صرف از اصطلاح «کاربیت»، مشخص شود که سیستم موردنظر سیلندر استیلن دارد یا مولد استیلن مبتنی بر کلسیم کاربید.
نکته تخصصی تکنوجوش: تفاوت اصلی «جوشکاری کاربیت» و «جوشکاری اکسیاستیلن» در روش تأمین استیلن است، نه در اصل ایجاد حرارت جوش. کاربیت میتواند منبع تولید استیلن باشد، اما فرآیند جوشکاری با شعله اکسیژن و استیلن، از نظر فنی جوشکاری اکسیاستیلن محسوب میشود.
مراحل کلی جوشکاری اکسیاستیلن
جوشکاری اکسیاستیلن فقط به ایجاد شعله و حرکت دادن مشعل روی محل اتصال محدود نمیشود. کیفیت نهایی جوش به آمادهسازی صحیح قطعه، انتخاب فرآیند و فلز پرکننده مناسب، تنظیم صحیح شعله، کنترل حرارت و تکنیک حرکت مشعل وابسته است.
بهطور کلی، اجرای این فرآیند را میتوان در چند مرحله اصلی خلاصه کرد:
1. بررسی فلز پایه و نوع اتصال
پیش از شروع کار باید جنس و ضخامت فلز پایه، نوع اتصال و کیفیت مورد انتظار مشخص شود. انتخاب روش جوشکاری و فلز پرکننده باید بر اساس همین اطلاعات انجام شود.
برای مثال، شرایط موردنیاز برای اتصال دو ورق فولاد کربنی نازک با یک اتصال ضخیم و تحت بار یکسان نیست. در کاربردهای حساس، مشخصات پروژه و WPS باید مرجع اصلی انتخاب فرآیند و پارامترها باشد.
2. آمادهسازی سطح قطعه
سطح محل اتصال باید از آلودگیهایی مانند روغن، گریس، زنگزدگی، رنگ، رطوبت و آلودگیهای سطحی پاک شود.
تمیز بودن سطح باعث میشود حرارت بهتر به ناحیه اتصال منتقل شود و آلودگیهای سطحی کمتر باعث ایجاد مشکل در جوش شوند.
در قطعات ضخیمتر، آمادهسازی لبهها و طراحی مناسب اتصال نیز اهمیت بیشتری پیدا میکند.
3. انتخاب فلز پرکننده
در صورت نیاز به فلز پرکننده، باید سیم یا مفتول متناسب با جنس فلز پایه و نوع اتصال انتخاب شود.
نمیتوان یک مفتول را برای تمام فلزات و کاربردهای اکسیاستیلن مناسب دانست. سازگاری ترکیب شیمیایی فلز پرکننده با فلز پایه و الزامات مکانیکی اتصال باید در نظر گرفته شود.
4. انتخاب مشعل و نازل مناسب
مشعل و Tip باید متناسب با نوع کار و مقدار حرارت موردنیاز انتخاب شوند. نازل نامناسب میتواند کنترل شعله و انتقال حرارت را دشوار کند.
در این مرحله باید از تجهیزات سالم و تأییدشده استفاده شود و مشخصات انتخابشده با دستورالعمل سازنده مطابقت داشته باشد. OSHA نیز بر استفاده از تجهیزات تأییدشده برای سیستمهای اکسیژن-سوخت تأکید دارد.
5. تنظیم نوع شعله
پس از آمادهسازی تجهیزات، نوع شعله باید متناسب با فلز پایه و فرآیند انتخاب شود.
همانطور که در بخش قبل توضیح دادیم، سه حالت اصلی شعله عبارتاند از:
- خنثی (Neutral)
- اکسیدکننده (Oxidizing)
- کاهنده یا احیایی (Reducing/Carburizing)
برای بسیاری از کاربردهای عمومی فولاد، شعله خنثی نقطه شروع متداولی است؛ اما انتخاب نهایی به فلز و کاربرد بستگی دارد.
6. ایجاد و کنترل حوضچه مذاب
پس از آماده شدن شرایط فرآیند، حرارت باید به ناحیه اتصال اعمال شود تا فلز پایه به شرایط لازم برای ایجاد اتصال برسد.
حرکت مشعل باید بهگونهای کنترل شود که حوضچه مذاب بیش از حد بزرگ نشود و حرارت اضافی به قسمتهای اطراف منتقل نگردد.
در صورت استفاده از فلز پرکننده، مفتول باید به شکل کنترلشده وارد حوضچه شود و از تماس غیرضروری آن با شعله خارج از ناحیه مناسب جلوگیری شود.
7. حرکت مشعل و پیشروی در امتداد اتصال
سرعت حرکت مشعل یکی از عوامل مهم در کنترل حرارت ورودی است.
حرکت بیش از حد آهسته میتواند حرارت زیادی به قطعه وارد کند و باعث افزایش اعوجاج یا بزرگ شدن حوضچه شود. در مقابل، حرکت بیش از حد سریع ممکن است باعث گرم نشدن کافی محل اتصال و ایجاد همجوشی نامناسب شود.
بنابراین سرعت حرکت باید بر اساس ضخامت، نوع اتصال، اندازه حوضچه و شرایط واقعی جوش تنظیم شود.
8. کنترل ظاهری جوش
پس از تکمیل اتصال، ظاهر جوش باید از نظر مواردی مانند:
- یکنواختی گرده
- شکل مناسب اتصال
- سوختگی یا ذوب بیش از حد لبهها
- ترک یا تخلخل قابل مشاهده
- اعوجاج قطعه
- نشانههای اکسیداسیون غیرعادی بررسی شود.
البته بازرسی ظاهری بهتنهایی اثباتکننده سلامت کامل جوش نیست. برای اتصالات حساس ممکن است به روشهای بازرسی و آزمونهای مناسب دیگری نیز نیاز باشد.
نکته تخصصی تکنوجوش: در جوشکاری اکسیاستیلن، «حرارت بیشتر» الزاماً به معنی جوش بهتر نیست. هدف، رساندن حرارت کنترلشده به ناحیه اتصال و ایجاد همجوشی مناسب با حداقل حرارت اضافی است.
هشدار مهم درباره تجهیزات
راهاندازی و استفاده از سیستم اکسیاستیلن باید مطابق دستورالعمل سازنده تجهیزات و الزامات ایمنی انجام شود. نشتی گاز، تجهیزات آسیبدیده، شیلنگ فرسوده یا نبود تجهیزات مناسب جلوگیری از برگشت شعله میتواند خطر جدی ایجاد کند. OSHA برای تجهیزات اکسیژن-سوخت الزامات مشخصی در زمینه شیلنگها، رگلاتورها، مشعلها و حفاظت در برابر Flashback و Backflow تعیین کرده است.
بنابراین این مقاله را نباید جایگزین آموزش عملی جوشکاری یا دستورالعمل ایمنی سازنده تجهیزات در نظر گرفت.
جوشکاری کاربیت برای چه فلزاتی مناسب است؟
جوشکاری اکسیاستیلن را نمیتوان برای تمام فلزات و تمام ضخامتها به یک شکل مناسب دانست. انتخاب این فرآیند به جنس و ضخامت فلز پایه، طراحی اتصال، فلز پرکننده، کیفیت مورد انتظار و شرایط کاری بستگی دارد.
از نظر کاربرد، اکسیاستیلن بیشترین سابقه و کاربرد را در فولادهای کربنی و برخی فولادهای کمآلیاژ دارد. AWS نیز برای جوشکاری اکسیسوخت فولادهای کربنی و کمآلیاژ، مشخصات اختصاصی برای میلههای فلز پرکننده دارد.
فولاد کربنی
فولاد کربنی یکی از مناسبترین گروهها برای جوشکاری اکسیاستیلن است و این فرآیند در گذشته کاربرد گستردهای در جوشکاری ورقها و قطعات فولادی داشته است.
برای این نوع فولاد، انتخاب شعله، ضخامت قطعه، آمادهسازی اتصال و فلز پرکننده باید متناسب با کاربرد انجام شود.
در صورت استفاده از مفتول پرکننده، بهتر است از محصولی استفاده شود که برای Oxyfuel Gas Welding (OFW) و جنس فلز پایه مناسب باشد. AWS برای میلههای فولاد کربنی و کمآلیاژ مورد استفاده در OFW استاندارد A5.2/A5.2M را تعریف کرده است.
فولادهای کمآلیاژ
برخی فولادهای کمآلیاژ نیز میتوانند با فرآیند اکسیسوخت جوشکاری شوند، اما نمیتوان تمام گریدها را بدون بررسی متالورژیکی در یک گروه قرار داد.
در قطعاتی که استحکام، سختی، عملیات حرارتی یا شرایط سرویس اهمیت دارد، انتخاب فرآیند و فلز پرکننده باید بر اساس مشخصات دقیق فولاد و الزامات پروژه انجام شود.
چدن
جوشکاری چدن با اکسیاستیلن در برخی تعمیرات و کاربردهای تخصصی امکانپذیر است، اما چدن را نباید مانند فولاد کربنی جوشکاری کرد.
ترکیب شیمیایی و رفتار متالورژیکی چدن باعث میشود پیشگرمایش، کنترل سرعت سرد شدن، انتخاب فلز پرکننده و تکنیک جوشکاری اهمیت زیادی داشته باشد.
AWS نیز برای فلزات پرکننده مورد استفاده در جوشکاری اکسیسوخت چدن، دستهبندی و استاندارد جداگانه دارد.
بنابراین اگر هدف تعمیر قطعه چدنی است، انتخاب روش باید بر اساس نوع چدن و دستورالعمل تعمیر انجام شود، نه صرفاً تجربه جوشکاری فولاد.
مس و آلیاژهای مس
اکسیاستیلن میتواند در برخی عملیات حرارتی و اتصال آلیاژهای مس نیز استفاده شود، اما مس هدایت حرارتی بالایی دارد و همین ویژگی باعث میشود کنترل انتقال حرارت اهمیت زیادی پیدا کند.
AWS در منابع مربوط به اکسیاستیلن، کاربرد این سیستم را در برخی عملیات لحیمکاری سخت لولههای مسی با قطرهای بزرگ نیز مطرح میکند. این کاربرد با جوش ذوبی مس یکسان نیست و نباید این دو فرآیند را با هم اشتباه گرفت.
فولاد ضد زنگ
استفاده از اکسیاستیلن برای استنلس استیل را نمیتوان بهطور کلی ممنوع یا توصیهشده اعلام کرد؛ اما برای بسیاری از اتصالات دقیق و باکیفیت استیل، فرآیندهایی مانند TIG کنترل بهتری روی قوس و حرارت فراهم میکنند.
در پروژههایی که مقاومت به خوردگی، ظاهر جوش و کنترل دقیق حرارت اهمیت دارد، انتخاب فرآیند باید با توجه به گرید استیل و الزامات اتصال انجام شود.
آلومینیوم
آلومینیوم به دلیل هدایت حرارتی بالا و ویژگیهای خاص لایه اکسیدی، شرایط متفاوتی نسبت به فولاد دارد.
به همین دلیل، برای بسیاری از کاربردهای جوشکاری آلومینیوم، فرآیندهای TIG یا MIG گزینههای متداولتری هستند و نباید صرفاً بر اساس تجربه جوشکاری فولاد با اکسیاستیلن تصمیمگیری کرد.
جدول مقایسه فلزات
| فلز پایه | امکان استفاده از اکسیاستیلن | نکته مهم |
|---|---|---|
| فولاد کربنی | مناسب در بسیاری از کاربردها | یکی از کاربردهای اصلی OFW |
| فولاد کمآلیاژ | بسته به گرید | انتخاب فلز پرکننده اهمیت دارد |
| چدن | در کاربردهای تخصصی | کنترل حرارت و سردشدن بسیار مهم است |
| مس و آلیاژهای مس | در کاربردهای مشخص | انتقال حرارت بالا باید در نظر گرفته شود |
| استنلس استیل | محدودتر و وابسته به کاربرد | برای بسیاری از کارهای دقیق TIG مناسبتر است |
| آلومینیوم | وابسته به کاربرد | TIG/MIG در بسیاری از کاربردها انتخاب رایجتری است |
کدام فلز برای جوشکاری کاربیت مناسبتر است؟
اگر منظور از «جوشکاری کاربیت»، جوشکاری اکسیاستیلن باشد، فولاد کربنی را میتوان یکی از مهمترین گروههای قابل استفاده دانست. AWS نیز برای جوشکاری اکسیسوخت فولاد کربنی و کمآلیاژ مشخصات اختصاصی فلز پرکننده دارد.
اما برای چدن، استیل، آلومینیوم و آلیاژهای خاص، باید شرایط اتصال بهصورت جداگانه بررسی شود.
نکته تخصصی تکنوجوش: قبل از انتخاب جوشکاری اکسیاستیلن، ابتدا جنس دقیق فلز پایه و الزامات اتصال را مشخص کنید. اگر قطعه حساس است، انتخاب فرآیند باید بر اساس WPS، استاندارد پروژه و مشخصات فلز انجام شود؛ نه صرفاً بر اساس اینکه «این فلز را میتوان با شعله گرم کرد».
یک تفکیک مهم
در این مقاله باید بین جوشکاری، لحیمکاری سخت و برش اکسیسوخت تفاوت بگذاریم. استفاده از مشعل اکسیاستیلن به این معنی نیست که هر عملیاتی که با آن انجام میشود «جوشکاری» است.
برای مثال، AWS استفاده از اکسیژن-استیلن را در لحیمکاری سخت لولههای مسی نیز مطرح میکند، در حالی که در لحیمکاری سخت فلز پایه الزاماً ذوب نمیشود.
همچنین برش اکسیاستیلن یک فرآیند متفاوت از جوشکاری است و استاندارد AWS C4.9/C4.9M مشخصاً به برش اکسیاستیلن فولاد مربوط میشود.
فلز پرکننده مناسب در جوشکاری اکسیاستیلن
در جوشکاری اکسیاستیلن، بسته به نوع اتصال و جنس فلز پایه، ممکن است جوشکاری بدون فلز پرکننده انجام شود یا برای پر کردن فاصله اتصال و ایجاد گرده جوش از یک میله یا مفتول پرکننده استفاده شود.
انتخاب فلز پرکننده نباید صرفاً بر اساس قطر یا ظاهر مفتول انجام شود. جنس فلز پایه، ترکیب شیمیایی، نوع اتصال و خواص موردنیاز جوش عوامل اصلی انتخاب هستند.
AWS برای فلزات پرکننده مورد استفاده در فرآیندهای اکسیسوخت، مشخصات جداگانهای دارد؛ برای مثال استاندارد AWS A5.2/A5.2M به میلههای فولاد کربنی و کمآلیاژ برای جوشکاری گازی میپردازد. بنابراین در کاربردهای مهندسی، مشخصات استاندارد و دیتاشیت سازنده باید بر توصیههای عمومی اولویت داشته باشند.
آیا در جوشکاری اکسیاستیلن همیشه به مفتول نیاز است؟
خیر.
در بعضی اتصالات، خصوصاً برخی ورقهای نازک و اتصالاتی که طراحی اتصال اجازه میدهد، ممکن است فلز پایه با استفاده از حرارت مناسب و بدون افزودن فلز پرکننده به یکدیگر متصل شوند.
اما در بسیاری از اتصالات، استفاده از فلز پرکننده برای پر کردن فاصله اتصال، ایجاد گرده مناسب و تأمین مقدار موردنیاز فلز جوش ضروری یا مفید است.
بنابراین وجود یا عدم وجود مفتول باید بر اساس طراحی اتصال و الزامات جوش تعیین شود، نه یک قانون ثابت.
مفتول مناسب برای فولاد کربنی
برای فولادهای کربنی، باید از فلز پرکنندهای استفاده شود که برای جوشکاری گازی فولاد کربنی مناسب باشد.
AWS برای این کاربرد، طبقهبندیهای مشخصی در استاندارد A5.2/A5.2M ارائه میکند. بنابراین هنگام خرید، بهتر است علاوه بر قطر مفتول، استاندارد، طبقهبندی، جنس و کاربرد اعلامشده توسط سازنده بررسی شود.
این موضوع بهخصوص برای اتصالاتی که تحت بار قرار میگیرند اهمیت دارد؛ زیرا یک مفتول عمومی لزوماً برای هر نوع فولاد و هر شرایط کاری مناسب نیست.
فلز پرکننده برای چدن
چدن شرایط متفاوتی نسبت به فولاد کربنی دارد و انتخاب فلز پرکننده آن باید متناسب با نوع چدن و روش تعمیر انجام شود.
به همین دلیل استفاده از مفتول فولاد کربنی برای یک قطعه چدنی را نمیتوان بهعنوان یک راهکار عمومی توصیه کرد.
برای تعمیرات چدن، علاوه بر نوع فلز پرکننده، کنترل حرارت، پیشگرمایش و نحوه سرد شدن نیز اهمیت زیادی دارند.
قطر مفتول را چگونه انتخاب کنیم؟
قطر مفتول باید با ضخامت قطعه، اندازه اتصال، مقدار فلز موردنیاز و ظرفیت حرارتی فرآیند متناسب باشد.
مفتول بسیار نازک ممکن است برای پر کردن اتصال به مقدار زیادی حرکت و چندین بار تغذیه نیاز داشته باشد؛ در مقابل، مفتول بیش از حد ضخیم میتواند کنترل حوضچه را دشوار کند و نیاز حرارتی بیشتری ایجاد کند.
بنابراین نمیتوان گفت مثلاً «برای تمام ورقهای 2 میلیمتری از یک قطر مشخص استفاده کنید».
آیا فلز پرکننده روی استحکام جوش اثر دارد؟
بله، انتخاب فلز پرکننده میتواند روی ترکیب شیمیایی و خواص فلز جوش اثر بگذارد.
اگر فلز پرکننده با فلز پایه سازگار نباشد، ممکن است خواص مورد انتظار اتصال حاصل نشود. در کاربردهای مهندسی، انتخاب باید بر اساس مشخصات فلز پایه و الزامات پروژه انجام شود.
در اتصالات حساس، انتخاب فلز پرکننده باید در WPS یا مشخصات فنی پروژه تعیین شده باشد.
جدول انتخاب کلی فلز پرکننده
| فلز پایه | رویکرد کلی انتخاب |
|---|---|
| فولاد کربنی | مفتول مخصوص جوشکاری گازی فولاد کربنی |
| فولاد کمآلیاژ | مفتول متناسب با گرید و الزامات اتصال |
| چدن | فلز پرکننده مخصوص نوع چدن و کاربرد تعمیراتی |
| استنلس استیل | فلز پرکننده سازگار با گرید استیل |
| مس و آلیاژهای مس | فلز پرکننده مخصوص فرآیند و آلیاژ مربوطه |
| آلومینیوم | انتخاب فلز پرکننده متناسب با آلیاژ و فرآیند |
این جدول راهنمای انتخاب اولیه است و جایگزین مشخصات استاندارد، WPS یا دیتاشیت فلز پرکننده نمیشود.
نکته تخصصی تکنوجوش: در جوشکاری اکسیاستیلن، «هر مفتول جوشکاری» برای هر فلزی مناسب نیست. قبل از خرید، حداقل سه مورد را مشخص کنید: جنس فلز پایه، فرآیند مورد استفاده و استاندارد یا طبقهبندی فلز پرکننده.
تفاوت فلز پرکننده با الکترود جوشکاری
یک اشتباه رایج، یکی دانستن مفتول پرکننده اکسیاستیلن با الکترود SMAW است.
در جوشکاری اکسیاستیلن، اگر فلز پرکننده استفاده شود، معمولاً یک میله یا مفتول جداگانه است که به حوضچه مذاب اضافه میشود. اما در SMAW، الکترود هم نقش ایجاد قوس و هم نقش تأمین فلز پرکننده را دارد.
این تفاوت یکی از دلایلی است که نمیتوان جداول انتخاب الکترود SMAW را مستقیماً برای جوشکاری اکسیاستیلن استفاده کرد.
جوشکاری کاربیت برای درب، پنجره و ورقهای نازک
در اصطلاح کارگاهی، «جوشکاری کاربیت» برای برخی کارهای سبک و تعمیراتی، از جمله اتصال ورقها و قطعات فلزی نازک، شناخته شده است. اگر منظور از این اصطلاح جوشکاری اکسیاستیلن باشد، مزیت اصلی این روش در چنین کاربردهایی امکان اعمال حرارت بهصورت تدریجی و کنترل حرکت شعله است.
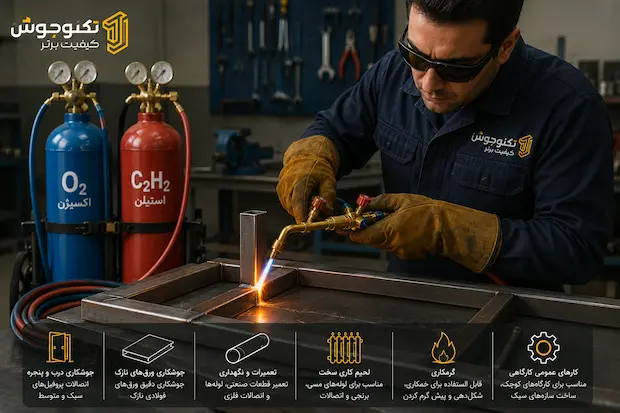
با این حال، نازک بودن قطعه به این معنی نیست که اکسیاستیلن همیشه بهترین انتخاب است. در ورقهای نازک، کنترل حرارت و جلوگیری از اعوجاج و سوختگی لبهها اهمیت زیادی دارد و انتخاب فرآیند باید با توجه به جنس و ضخامت واقعی قطعه انجام شود.
جوشکاری پروفیل و قوطی
در ساخت یا تعمیر برخی دربها، پنجرهها، نردهها و قطعات سبک، ممکن است از جوشکاری اکسیاستیلن استفاده شود؛ بهخصوص در کارگاههایی که تجهیزات اکسیسوخت در دسترس هستند.
اما برای انتخاب فرآیند، ضخامت دیواره پروفیل یا قوطی مهمتر از ابعاد خارجی آن است. برای مثال، قوطی 40×40 میتواند با ضخامتهای مختلف تولید شود و شرایط جوشکاری این قطعات یکسان نخواهد بود.
در قطعات نازک، حرارت بیش از حد میتواند باعث:
- سوختگی یا سوراخ شدن دیواره
- تاببرداشتن قطعه
- بزرگ شدن ناحیه حرارتدیده
- تغییر شکل اتصال شود.
بنابراین نباید برای تمام قوطیها و پروفیلها یک شعله یا یک روش ثابت در نظر گرفت.
آیا اکسیاستیلن برای ورق نازک مناسب است؟
در برخی شرایط بله، اما بهصورت مطلق نمیتوان آن را بهترین روش دانست.
مزیت اکسیاستیلن این است که جوشکار میتواند حرارت را با حرکت مشعل کنترل کند؛ اما شعله، ناحیهای از قطعه را گرم میکند و در ورقهای نازک، انتقال حرارت اضافی میتواند خیلی سریع باعث تغییر شکل یا سوختگی شود.
برای همین، در بسیاری از کاربردهای دقیق ورق نازک، TIG میتواند کنترل بیشتری روی قوس و حوضچه مذاب فراهم کند.
انتخاب نهایی باید بر اساس جنس فلز، ضخامت، نوع اتصال و کیفیت مورد انتظار انجام شود.
آیا برای درب و پنجره جوشکاری کاربیت بهتر از برق است؟
نمیتوان یک پاسخ واحد برای تمام کارگاهها ارائه کرد.
اگر منظور از «برق» جوشکاری با الکترود دستی یا MIG/MAG باشد، هر فرآیند مزایا و محدودیتهای خودش را دارد.
برای مثال:
اکسیاستیلن:
تجهیزات مناسب برای برخی کارهای تعمیراتی و امکان اعمال حرارت با شعله.
SMAW:
تجهیزات نسبتاً ساده و کاربرد گسترده برای فولادهای کربنی، اما برای ورقهای بسیار نازک نیاز به انتخاب دقیق الکترود و کنترل جریان دارد.
MIG/MAG:
سرعت و بهرهوری بالاتر در بسیاری از کارهای ساختوساز و تولیدی و امکان استفاده از سیمهای با قطر پایینتر برای برخی قطعات نازک.
TIG:
کنترل بسیار خوب قوس و حوضچه و مناسب برای کاربردهایی که کیفیت ظاهری و کنترل دقیق حرارت اهمیت زیادی دارد.
بنابراین انتخاب فرآیند باید بر اساس کار واقعی انجام شود، نه صرفاً نام روش.
نکته تخصصی تکنوجوش: برای جوشکاری درب و پنجره، عبارتهایی مثل «آمپر مناسب» بهتنهایی کافی نیستند. در اکسیاستیلن باید شرایط شعله و میزان حرارت اعمالشده را کنترل کرد و در جوشکاری قوسی نیز جریان، قطر الکترود یا سیم و سایر پارامترها باید متناسب با ضخامت واقعی دیواره انتخاب شوند.
نتیجه
جوشکاری اکسیاستیلن میتواند برای بعضی ورقهای نازک، تعمیرات و قطعات سبک کاربرد داشته باشد، اما انتخاب آن باید با توجه به ضخامت، جنس و کیفیت مورد انتظار انجام شود.
اگر هدف، تولید مداوم درب و پنجره یا ساخت تعداد زیادی قطعه باشد، MIG/MAG معمولاً به دلیل بهرهوری بالاتر گزینه قابل بررسیتری است؛ در مقابل، برای کارهای دقیقتر ممکن است TIG انتخاب مناسبتری باشد.
تفاوت جوشکاری کاربیت با جوشکاری برق و آرگون
اصطلاح «جوشکاری کاربیت» در کارگاهها معمولاً به جوشکاری اکسیاستیلن اشاره دارد، در حالی که «جوشکاری برق» میتواند به فرآیندهایی مانند SMAW (جوشکاری با الکترود دستی) و «جوشکاری آرگون» معمولاً به TIG اشاره داشته باشد.

تفاوت اصلی این روشها در منبع حرارت، تجهیزات، نحوه کنترل فرآیند و کاربردهای مناسب است.
مقایسه کلی
| ویژگی | اکسیاستیلن | برق / SMAW | آرگون / TIG |
|---|---|---|---|
| منبع حرارت | شعله اکسیاستیلن | قوس الکتریکی | قوس الکتریکی |
| الکترود مصرفی | ندارد؛ فیلر جداگانه | الکترود مصرفی | تنگستن غیرمصرفی |
| گاز محافظ | اکسیژن + استیلن | معمولاً نیاز ندارد | گاز محافظ مانند آرگون |
| وابستگی به برق | ندارد | دارد | دارد |
| کنترل حرارت | با شعله و حرکت مشعل | با جریان و تکنیک جوش | بسیار دقیق با کنترل قوس |
| سرعت در تولید | معمولاً پایینتر | متوسط | معمولاً پایینتر از MIG/MAG |
| کاربرد رایج | تعمیرات، ورقکاری و گرمکاری | فولادها و تعمیرات متنوع | اتصالات دقیق و فلزات خاص |
| قابلیت گرمکاری | دارد | برای این منظور طراحی نشده | برای این منظور طراحی نشده |
جوشکاری کاربیت یا اکسیاستیلن در چه شرایطی مزیت دارد؟
یکی از مزیتهای مهم اکسیاستیلن این است که برای ایجاد حرارت به قوس الکتریکی وابسته نیست. بنابراین در برخی محیطهای تعمیراتی یا کارگاههایی که دسترسی به برق مناسب وجود ندارد، میتواند کاربرد داشته باشد.
همچنین تجهیزات اکسیسوخت علاوه بر جوشکاری، با تجهیزات مناسب میتوانند برای برخی عملیات حرارتی، گرمکاری، برش و لحیمکاری سخت نیز استفاده شوند.
البته این مزیت به معنی برتری اکسیاستیلن در تمام کاربردها نیست.
جوشکاری برق یا SMAW چه تفاوتی دارد؟
در SMAW، قوس الکتریکی بین الکترود مصرفی و فلز پایه ایجاد میشود. الکترود همزمان نقش منبع فلز پرکننده را دارد و پوشش آن در ایجاد شرایط مناسب برای قوس و محافظت از حوضچه نقش دارد.
در مقایسه با اکسیاستیلن، SMAW برای بسیاری از تعمیرات و اتصالات فولادی صنعتی کاربرد گستردهای دارد و بهخصوص در شرایطی که نیاز به تجهیزات قابل حمل و جوشکاری در فضای کارگاهی یا ساختمانی وجود دارد، گزینه متداولی است.
جوشکاری آرگون یا TIG چه تفاوتی دارد؟
در TIG، قوس بین الکترود تنگستن غیرمصرفی و قطعه کار ایجاد میشود و معمولاً آرگون بهعنوان گاز محافظ مورد استفاده قرار میگیرد.
مزیت مهم TIG، کنترل دقیق قوس و حوضچه مذاب است. به همین دلیل این فرآیند در اتصالاتی که کنترل حرارت، کیفیت ظاهری و دقت جوش اهمیت زیادی دارد، کاربرد گستردهای دارد.
در صورت نیاز، فلز پرکننده بهصورت جداگانه به حوضچه اضافه میشود؛ بنابراین از این نظر شباهت بیشتری با اکسیاستیلن دارد تا SMAW.
برای ورق نازک کدام روش بهتر است؟
پاسخ به ضخامت، جنس و نوع اتصال بستگی دارد.
برای بعضی ورقهای نازک، اکسیاستیلن قابل استفاده است، اما کنترل حرارت برای جلوگیری از سوراخ شدن و اعوجاج اهمیت زیادی دارد.
TIG نیز برای ورقهای نازک و اتصالات دقیق میتواند گزینه مناسبی باشد، زیرا امکان کنترل دقیق قوس و جریان را فراهم میکند.
در کاربردهای تولیدی، MIG/MAG نیز به دلیل سرعت بالاتر و امکان استفاده از سیمهای با قطر پایین، گزینه مهمی است.
بنابراین صرفاً با گفتن «ورق نازک» نمیتوان یک فرآیند را برای همه شرایط بهترین دانست.
برای فولاد کربنی کدام روش مناسبتر است؟
هر سه فرآیند میتوانند در شرایط مشخص برای فولاد کربنی کاربرد داشته باشند، اما کاربرد عملی آنها متفاوت است.
- اکسیاستیلن: بیشتر برای برخی تعمیرات، ورقکاری و کاربردهای حرارتی.
- SMAW: مناسب طیف گستردهای از تعمیرات و اتصالات فولادی.
- TIG: مناسب اتصالات دقیقتر و کاربردهایی که کنترل فرآیند اهمیت بیشتری دارد.
- MIG/MAG: مناسب بسیاری از کاربردهای تولیدی و زمانی که سرعت و بهرهوری اهمیت دارد.
انتخاب نهایی باید بر اساس WPS، جنس و ضخامت قطعه، نوع اتصال و الزامات پروژه انجام شود.
آیا جوشکاری آرگون از کاربیت قویتر است؟
این سؤال پاسخ مطلق ندارد.
استحکام جوش فقط به نام فرآیند وابسته نیست. جنس فلز پایه، طراحی اتصال، فلز پرکننده، آمادهسازی، پارامترهای جوشکاری، مهارت اپراتور و کیفیت اجرای جوش همگی روی عملکرد اتصال تأثیر دارند.
بنابراین نمیتوان گفت «TIG همیشه قویتر از اکسیاستیلن است» یا برعکس.
مقایسه صحیح باید بر اساس یک فلز مشخص، ضخامت مشخص، طراحی اتصال و معیار مشخص کیفیت انجام شود.
نکته تخصصی تکنوجوش: اگر هدف شما صرفاً انجام یک تعمیر ساده نیست و کیفیت، تکرارپذیری یا خواص مکانیکی اتصال اهمیت دارد، انتخاب فرآیند را بر اساس نام رایج آن مثل «کاربیت»، «برق» یا «آرگون» انجام ندهید؛ ابتدا جنس و ضخامت قطعه و الزامات اتصال را مشخص کنید.
نتیجه مقایسه
اگر بخواهیم خیلی خلاصه تصمیم بگیریم:
اکسیاستیلن: مناسب برخی تعمیرات، ورقکاری و عملیات حرارتی.
SMAW: گزینهای متداول برای بسیاری از اتصالات فولادی و تعمیرات.
TIG: مناسب زمانی که کنترل دقیق قوس و کیفیت اتصال اهمیت بالایی دارد.
MIG/MAG: گزینهای مناسب برای بسیاری از کاربردهای تولیدی که سرعت و بهرهوری اهمیت دارد.
بنابراین «بهترین روش» وجود ندارد؛ بهترین انتخاب به کاربرد بستگی دارد.
خطرات جوشکاری کاربیت و نکات ایمنی
اگر منظور از «جوشکاری کاربیت»، جوشکاری با اکسیاستیلن باشد، رعایت ایمنی فقط به استفاده از عینک و دستکش محدود نمیشود. اکسیژن، استیلن، تجهیزات تحت فشار و شعله باز، همگی میتوانند در صورت استفاده نادرست باعث آتشسوزی، انفجار، سوختگی یا آسیب تجهیزات شوند.
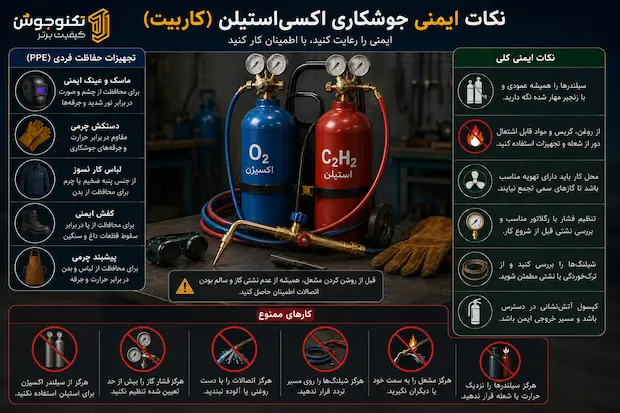
به همین دلیل، تجهیزات اکسیسوخت باید سالم، مناسب همان گاز و مطابق دستورالعمل سازنده استفاده شوند. OSHA برای کار با تجهیزات اکسیسوخت الزامات مشخصی در مورد سیلندرها، رگلاتورها، شیلنگها، مشعلها و جلوگیری از برگشت شعله دارد.
خطر آتشسوزی
شعله اکسیاستیلن دمای بالایی ایجاد میکند و میتواند مواد قابل اشتعال اطراف محل کار را مشتعل کند.
پیش از شروع کار باید محیط از مواد قابل اشتعال غیرضروری پاک شود و شرایط کار بهگونهای باشد که جرقه و حرارت نتواند به قسمتهای دیگر منتقل شود.
در کارهایی که احتمال ایجاد جرقه یا حرارت در نزدیکی مواد قابل اشتعال وجود دارد، باید الزامات Hot Work و تجهیزات حفاظت در برابر آتش رعایت شوند.
خطر Flashback
Flashback یکی از خطرات مهم سیستمهای اکسیسوخت است. در این حالت، شعله میتواند از ناحیه مشعل به سمت مسیر داخلی گاز حرکت کند.
Flashback میتواند به مشعل، شیلنگ یا سایر اجزای سیستم آسیب برساند و در شرایط نامناسب به حادثه جدی منجر شود.
به همین دلیل، تجهیزات مناسب جلوگیری از Flashback و برگشت گاز باید مطابق طراحی سیستم و توصیه سازنده مورد استفاده قرار گیرند. OSHA نیز استفاده از تجهیزات حفاظتی مناسب در سیستمهای اکسیژن-سوخت را مورد توجه قرار داده است.
خطر Backflow یا برگشت گاز
در سیستم اکسیسوخت، برگشت گازها به مسیر نامناسب میتواند خطرناک باشد.
به همین دلیل، طراحی سیستم و تجهیزات حفاظتی باید بهگونهای باشد که از ورود اکسیژن به مسیر سوخت یا ورود گاز سوختی به مسیر اکسیژن جلوگیری شود.
این موضوع یکی از دلایلی است که استفاده از شیلنگ، رگلاتور، اتصالات و تجهیزات حفاظتی متناسب با گاز اهمیت دارد.
اکسیژن را با روغن و گریس آلوده نکنید
یکی از مهمترین نکات ایمنی سیستم اکسیژن، جلوگیری از تماس تجهیزات اکسیژن با روغن، گریس و مواد چرب است.
اکسیژن خودش سوخت نیست، اما حضور آن میتواند احتراق مواد قابل اشتعال را بهشدت تسهیل کند. به همین دلیل تجهیزات مربوط به اکسیژن باید تمیز و عاری از آلودگیهای روغنی باشند. OSHA نیز در الزامات تجهیزات اکسیژن روی این موضوع تأکید دارد.
شیلنگ و اتصالات را بررسی کنید
شیلنگهای اکسیژن و گاز سوختی باید برای سرویس موردنظر مناسب باشند و در صورت مشاهده پارگی، سوختگی، ترک، فرسودگی یا آسیب از سرویس خارج شوند.
همچنین شیلنگهای دو گاز نباید بهگونهای استفاده شوند که امکان اشتباه یا اتصال نادرست ایجاد شود. OSHA برای شیلنگهای مورد استفاده در عملیات جوشکاری و برش اکسیسوخت الزامات مشخصی دارد.
سیلندرها را ایمن نگه دارید
سیلندرهای گاز باید در شرایطی نگهداری شوند که در برابر ضربه، سقوط، حرارت و آسیب مکانیکی محافظت شوند.
سیلندرهای گاز تحت فشار هستند و جابهجایی یا نگهداری نادرست آنها میتواند خطرناک باشد. همچنین باید از تجهیزات و روشهای جابهجایی متناسب با نوع سیلندر استفاده شود.
خطر کلسیم کاربید و مولد استیلن
اگر سیستم بهجای سیلندر استیلن از مولد استیلن مبتنی بر کلسیم کاربید استفاده کند، خطرات مربوط به خود کاربید و تولید استیلن نیز مطرح میشود.
کلسیم کاربید در تماس با آب واکنش داده و استیلن تولید میکند؛ بنابراین نگهداری و استفاده از آن باید مطابق الزامات ایمنی و مشخصات مولد انجام شود.
نباید از ظروف دستساز یا سامانههای غیراستاندارد برای تولید استیلن استفاده کرد. OSHA برای مولدهای استیلن الزامات مشخصی در مورد ساخت، ظرفیت، فشار و شرایط بهرهبرداری تعیین کرده است.
تجهیزات حفاظت فردی
جوشکار باید متناسب با نوع عملیات از تجهیزات حفاظت فردی مناسب استفاده کند؛ از جمله:
- عینک یا فیلتر چشمی مناسب فرآیند
- دستکش مقاوم در برابر حرارت
- لباس کار مناسب جوشکاری
- کفش ایمنی مناسب
- حفاظت مناسب در برابر جرقه و حرارت
نوع دقیق حفاظت چشم و سایر تجهیزات باید بر اساس نوع عملیات و الزامات ایمنی محل کار انتخاب شود.
تهویه محیط کار
احتراق گازها و انجام عملیات جوشکاری میتواند باعث ایجاد محصولات احتراق و آلایندههایی شود که استنشاق آنها در غلظتهای نامناسب خطرناک است.
به همین دلیل، محل کار باید تهویه مناسب داشته باشد و در محیطهای بسته یا شرایطی که تهویه طبیعی کافی نیست، تمهیدات تهویه مناسب در نظر گرفته شود.
کارهایی که نباید انجام دهید
در کار با سیستم اکسیاستیلن:
- از تجهیزات آسیبدیده یا دارای نشتی استفاده نکنید.
- تجهیزات اکسیژن را با روغن یا گریس آلوده نکنید.
- از شیلنگ نامناسب برای گاز موردنظر استفاده نکنید.
- از تجهیزات حفاظتی حذفشده یا معیوب استفاده نکنید.
- سیلندرها را در معرض حرارت یا ضربه قرار ندهید.
- برای تولید استیلن از مولد دستساز استفاده نکنید.
- تجهیزات را خارج از محدوده و کاربرد تعیینشده توسط سازنده به کار نبرید.
- در محیط دارای مواد قابل اشتعال بدون کنترل خطر آتشسوزی عملیات Hot Work انجام ندهید.
هشدار مهم تکنوجوش: اکسیاستیلن یک سیستم جوشکاری ساده و بدون ریسک نیست. وجود گاز قابل اشتعال، اکسیژن، فشار و شعله باز باعث میشود انتخاب تجهیزات و رعایت دستورالعمل سازنده اهمیت حیاتی داشته باشد. در صورت نداشتن آموزش و صلاحیت لازم، راهاندازی یا تعمیر سیستم را به فرد متخصص واگذار کنید.
جمعبندی ایمنی
مهمترین اصل این است که ایمنی را بخشی از فرآیند جوشکاری بدانیم، نه مرحلهای جدا از آن. سلامت سیلندر و مولد، تناسب رگلاتور و شیلنگ با گاز، عملکرد تجهیزات جلوگیری از Flashback، وضعیت مشعل و شرایط محیط کار همگی باید پیش از انجام عملیات مورد توجه قرار گیرند.
برای کار با تجهیزات اکسیسوخت، دستورالعمل سازنده و مقررات ایمنی محل کار باید بر توصیههای عمومی اینترنتی اولویت داشته باشند.
جمعبندی؛ آیا جوشکاری کاربیت هنوز انتخاب مناسبی است؟
جوشکاری کاربیت، که در اصطلاح دقیقتر بهتر است آن را جوشکاری اکسیاستیلن بنامیم، همچنان میتواند در برخی تعمیرات، کارهای ورقکاری، گرمکاری و کاربردهای خاص مورد استفاده قرار گیرد. در این فرآیند، استیلن بهعنوان گاز سوختی همراه با اکسیژن در مشعل استفاده میشود و در صورت استفاده از سیستم کاربیدی، کلسیم کاربید میتواند منبع تولید استیلن باشد.
نکته مهم این است که کاربیت خودِ فرآیند جوشکاری نیست؛ بلکه در سامانههای مربوط به تولید استیلن، نقش ماده اولیه را دارد. بنابراین استفاده از اصطلاح «جوشکاری کاربیت» در گفتگوهای کارگاهی قابل درک است، اما برای توضیح فنی فرآیند، عبارت جوشکاری اکسیاستیلن دقیقتر است.
انتخاب این روش باید بر اساس جنس و ضخامت قطعه، نوع اتصال، کیفیت مورد انتظار، تجهیزات در دسترس و شرایط کاری انجام شود. برای برخی کاربردهای فولاد کربنی و تعمیرات، اکسیاستیلن همچنان کاربرد دارد؛ اما در تولید صنعتی، اتصالات دقیق یا پروژههایی که سرعت و تکرارپذیری اهمیت زیادی دارد، فرآیندهایی مانند SMAW، MIG/MAG یا TIG ممکن است انتخاب مناسبتری باشند.
از طرف دیگر، کار با اکسیژن و استیلن یا سیستمهای تولید استیلن از کاربید، موضوعی کاملاً ایمنیمحور است. استفاده از تجهیزات استاندارد، رگلاتور و شیلنگ مناسب، تجهیزات جلوگیری از برگشت گاز و Flashback و رعایت دستورالعمل سازنده ضروری است.
در یک نگاه
اگر منظورتان از جوشکاری کاربیت، جوشکاری با شعله استیلن و اکسیژن است، نام فنیتر فرآیند «جوشکاری اکسیاستیلن» است.
اگر کاربیت در سیستم استفاده شود، نقش آن تولید استیلن است، نه ایجاد مستقیم جوش.
برای انتخاب فرآیند مناسب نیز ابتدا باید جنس، ضخامت و نوع اتصال مشخص شود.
در نهایت، مهمترین نکته این است که بهترین روش جوشکاری یک پاسخ ثابت برای همه پروژهها ندارد؛ فرآیند باید متناسب با کاربرد واقعی انتخاب شود.
نکته تخصصی تکنوجوش: اگر برای یک قطعه مشخص بین جوشکاری اکسیاستیلن، الکترود دستی، MIG/MAG یا TIG مردد هستید، ابتدا جنس و ضخامت قطعه و نوع اتصال را مشخص کنید. سپس بر اساس کیفیت موردنیاز، سرعت کار و الزامات فنی، فرآیند مناسب را انتخاب کنید.


گفتوگو درباره این نوشته
تجربه و دیدگاه خود را با دیگر خوانندگان به اشتراک بگذارید.
اولین نفری باشید که درباره این نوشته نظر میدهد.