آموزش جوشکاری برق از صفر تا صد | آموزش عملی جوشکاری با الکترود
آموزش جوشکاری برق از صفر تا صد | آموزش عملی جوشکاری با الکترود
اگر تا امروز دستگاه جوشکاری را روشن کردهاید اما هنگام شروع کار با چسبیدن الکترود، خاموش شدن قوس، پاشش زیاد یا نامنظم شدن خط جوش مواجه شدهاید، احتمالاً مشکل از نداشتن شناخت کافی از اصول اولیه جوشکاری برق است. جوشکاری با الکترود یا همان جوشکاری برق، یکی از رایجترین روشهای اتصال قطعات فلزی است و با یادگیری چند اصل ساده میتوان مهارت اولیه آن را بهدست آورد.
در جوشکاری برق فقط روشن کردن دستگاه و تماس دادن الکترود با قطعه کافی نیست. آمادهسازی صحیح سطح، انتخاب الکترود مناسب، نحوه گرفتن انبر، ایجاد و حفظ قوس الکتریکی، زاویه الکترود و حرکت صحیح دست، همگی روی کیفیت نهایی جوش تأثیر دارند.
در این آموزش قصد داریم جوشکاری برق را از صفر تا صد و به زبان ساده بررسی کنیم. از معرفی تجهیزات و الکترود شروع میکنیم و مرحلهبهمرحله به نحوه ایجاد قوس، حرکت الکترود و اجرای اتصالهای مختلف میرسیم. در ادامه نیز عیوب رایج جوشکاری و اشتباهاتی را بررسی میکنیم که معمولاً افراد مبتدی در اولین تجربههای خود با آنها مواجه میشوند.
نکته: این مقاله یک راهنمای آموزشی برای آشنایی با اصول جوشکاری برق است. انجام جوشکاری عملی باید با رعایت کامل اصول ایمنی و ترجیحاً زیر نظر فرد باتجربه انجام شود.
جوشکاری برق چیست؟
جوشکاری برق یا جوشکاری قوسی با الکترود روکشدار یکی از روشهای متداول جوشکاری است که در آن از جریان الکتریکی برای ایجاد قوس بین الکترود و قطعه کار استفاده میشود.
وقتی نوک الکترود برای لحظهای به قطعه نزدیک یا با آن تماس پیدا میکند، قوس الکتریکی ایجاد میشود. حرارت بسیار بالای حاصل از این قوس باعث ذوب شدن نوک الکترود و بخشی از سطح قطعه میشود. فلز مذاب در محل اتصال جمع شده و پس از سرد شدن، یک اتصال نسبتاً دائمی و مقاوم ایجاد میکند.
الکترودی که در این روش استفاده میشود دارای یک مغزی فلزی و یک پوشش مخصوص است. پوشش الکترود هنگام جوشکاری نقش مهمی در ایجاد گاز و سرباره محافظ دارد و از حوضچه مذاب در برابر عوامل موجود در هوا محافظت میکند.
به همین دلیل، جوشکاری برق با الکترود روکشدار را معمولاً با عنوان SMAW یا جوشکاری قوسی با الکترود دستی نیز میشناسند.
چرا جوشکاری برق بسیار پرکاربرد است؟
یکی از مهمترین مزیتهای این روش، تجهیزات نسبتاً ساده آن است. برخلاف بعضی روشهای جوشکاری که به گاز محافظ یا تجهیزات جانبی بیشتری نیاز دارند، در جوشکاری با الکترود روکشدار میتوان با یک دستگاه جوش، کابل، انبر و الکترود کار را شروع کرد.
از این روش در بسیاری از کارگاهها، پروژههای ساختمانی، تعمیرات، ساخت سازههای فلزی، تعمیر ماشینآلات و کارهای صنعتی استفاده میشود.
برای شروع جوشکاری برق به چه تجهیزاتی نیاز داریم؟
برای شروع کار با جوشکاری برق به تجهیزات زیادی نیاز ندارید، اما انتخاب و استفاده صحیح از آنها اهمیت زیادی دارد.
مهمترین تجهیزات عبارتاند از:
- دستگاه جوشکاری
- کابل جوشکاری
- کابل اتصال یا کابل زمین
- انبر جوشکاری
- انبر اتصال
- الکترود مناسب
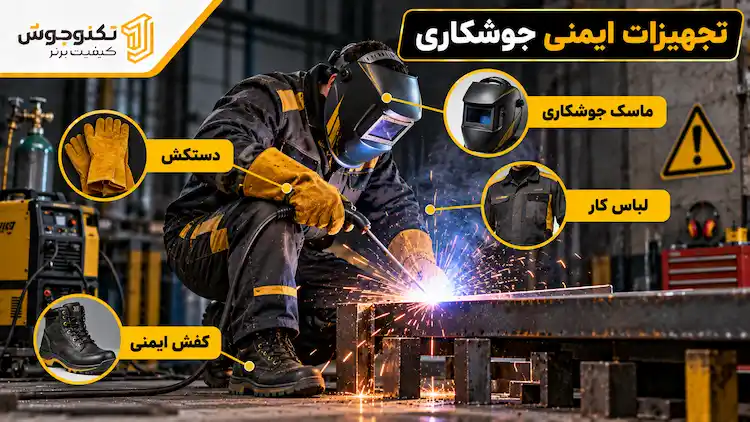
- ماسک یا کلاه جوشکاری
- دستکش مخصوص جوشکاری
- لباس کار مناسب
- کفش ایمنی
- برس سیمی
- چکش جوش یا گلزن
- تجهیزات مناسب برای تمیز کردن قطعه
دستگاه جوشکاری
دستگاه جوش وظیفه تأمین جریان مورد نیاز برای ایجاد قوس الکتریکی را بر عهده دارد. دستگاههای جوشکاری امروزی در مدلهای مختلفی تولید میشوند و دستگاههای اینورتر به دلیل وزن کمتر و قابلیت حمل آسان، کاربرد زیادی دارند.
انبر جوشکاری
الکترود داخل انبر جوشکاری قرار میگیرد. انبر باید عایق مناسب داشته باشد و الکترود را بهخوبی نگه دارد.
کابل اتصال
کابل اتصال برای برقراری مدار الکتریکی بین دستگاه و قطعه کار استفاده میشود. این کابل معمولاً به کمک گیره یا انبر اتصال به قطعه متصل میشود.
تجهیزات حفاظت فردی
ماسک جوشکاری، دستکش، لباس مناسب و کفش ایمنی جزو تجهیزات ضروری هستند. نور شدید قوس، اشعه فرابنفش، حرارت، جرقه و پاشش فلز مذاب میتوانند به چشم و پوست آسیب وارد کنند.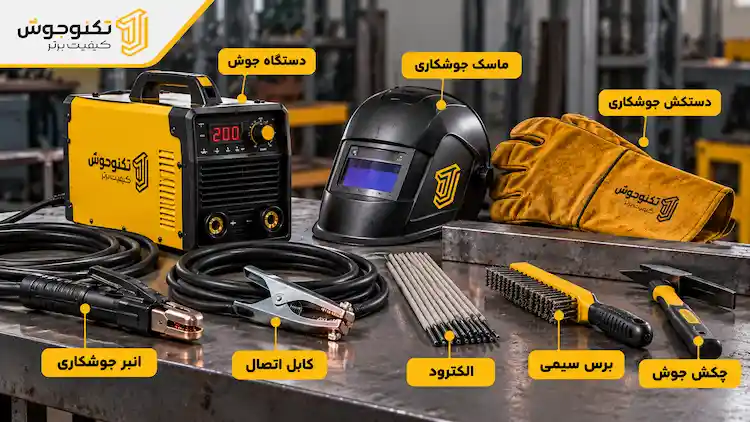
آشنایی با دستگاه جوش
قبل از شروع جوشکاری بهتر است با قسمتهای اصلی دستگاه آشنا شوید.
در بیشتر دستگاههای جوشکاری، قسمتهایی برای اتصال کابلها، کلید روشن و خاموش و تنظیم جریان وجود دارد. البته محل قرارگیری و نوع اتصالات ممکن است در مدلهای مختلف متفاوت باشد.
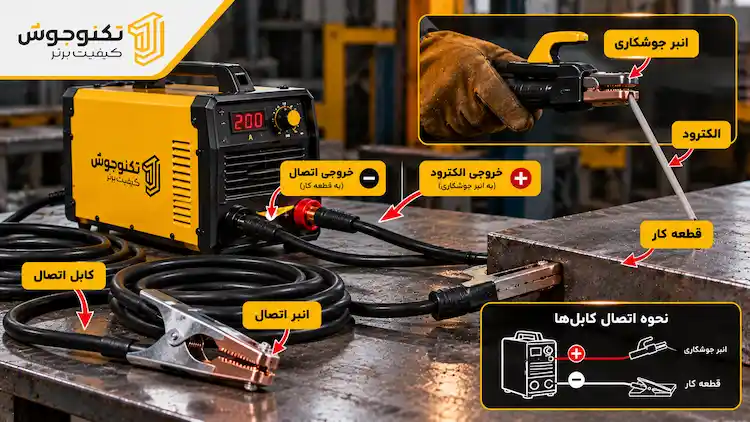
دو اتصال اصلی که در جوشکاری با الکترود با آنها سروکار داریم عبارتاند از:
اتصال الکترود:
کابل مربوط به انبر جوشکاری به این بخش متصل میشود.
اتصال قطعه یا اتصال برگشت جریان:
کابل اتصال به این قسمت متصل شده و گیره آن روی قطعه کار قرار میگیرد.
نوع اتصال کابلها ممکن است با توجه به دستگاه، نوع الکترود و دستورالعمل سازنده متفاوت باشد؛ بنابراین همیشه باید به علائم روی دستگاه و اطلاعات درجشده روی بستهبندی الکترود توجه کرد.
تنظیمات دستگاه
دستگاههای جوش معمولاً امکان تنظیم جریان خروجی را دارند. مقدار مناسب جریان به عوامل مختلفی مانند نوع و قطر الکترود، جنس و ضخامت قطعه و شرایط جوشکاری بستگی دارد.
در این مقاله وارد محاسبات تخصصی آمپر نمیشویم، زیرا تنظیم آمپر جوشکاری خود موضوعی جداگانه و تخصصی است.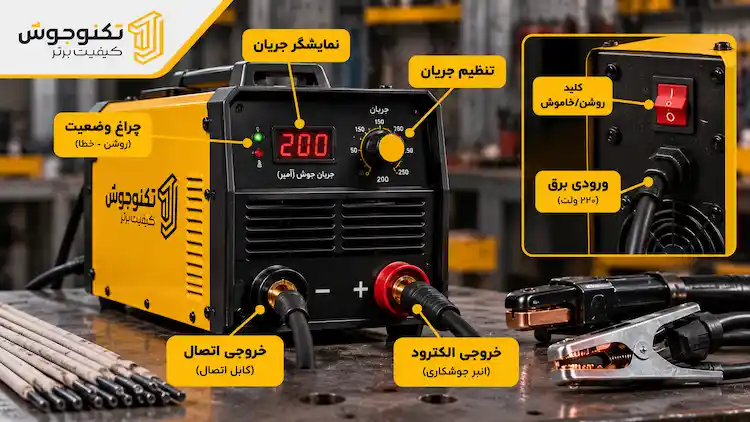
آشنایی با الکترود و انواع آن
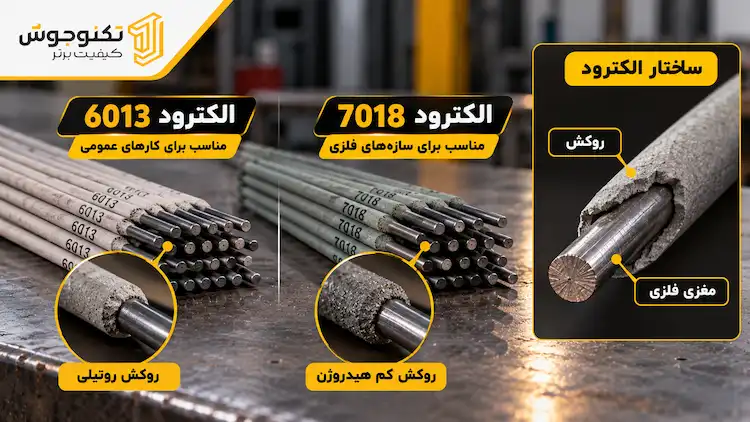
الکترود یکی از مهمترین مواد مصرفی در جوشکاری برق است. الکترودهای روکشدار معمولاً از یک مغزی فلزی و یک پوشش مخصوص تشکیل شدهاند.
هنگام ایجاد قوس، مغزی الکترود ذوب شده و بخشی از فلز جوش را تشکیل میدهد. پوشش نیز در حین جوشکاری تجزیه شده و با ایجاد گاز محافظ و سرباره، به محافظت از حوضچه مذاب کمک میکند.
الکترودها در انواع مختلفی تولید میشوند و هر نوع برای شرایط خاصی از جوشکاری مناسبتر است.
الکترود 6013
الکترود 6013 یکی از شناختهشدهترین الکترودهای مورد استفاده در کارهای عمومی است و به دلیل سهولت نسبی در ایجاد و حفظ قوس، برای بسیاری از کارهای عمومی و آموزشی گزینه مناسبی محسوب میشود.
این الکترود در ساخت قطعات سبک، ورقها و برخی تعمیرات عمومی کاربرد دارد.
الکترود 7018
الکترود 7018 از الکترودهای کمهیدروژن است و در بسیاری از کارهای سازهای و کاربردهایی که کیفیت و خواص مکانیکی جوش اهمیت بیشتری دارد استفاده میشود.
شرایط نگهداری این نوع الکترود اهمیت بیشتری دارد و باید مطابق توصیه سازنده نگهداری و مصرف شود.
سایر الکترودها
در بازار، الکترودهای متنوعی برای فولادهای مختلف، فولاد ضد زنگ، چدن و کاربردهای مقاوم به سایش وجود دارد. بنابراین نمیتوان یک الکترود را برای تمام قطعات و تمام شرایط مناسب دانست.
انتخاب الکترود مناسب
انتخاب الکترود باید بر اساس جنس قطعه، شرایط کار، نوع اتصال و خواص مورد انتظار از جوش انجام شود.
برای مثال، الکترودی که برای یک قطعه فولادی معمولی استفاده میشود الزاماً انتخاب مناسبی برای فولاد ضد زنگ یا چدن نیست.
هنگام انتخاب الکترود بهتر است موارد زیر را بررسی کنید:
- جنس قطعه کار
- ضخامت قطعه
- نوع اتصال
- وضعیت جوشکاری
- خواص مکانیکی مورد نیاز
- استاندارد الکترود
- شرایط محیطی و کاری
- توصیه سازنده الکترود
همچنین اطلاعات درجشده روی بستهبندی را جدی بگیرید. استاندارد، نوع پوشش، قطر، وضعیتهای قابل جوشکاری و محدوده کاری الکترود میتوانند اطلاعات مهمی درباره کاربرد آن در اختیار شما قرار دهند.
6013 یا 7018؟
برای کارهای عمومی، الکترود 6013 در بسیاری از موارد انتخاب سادهتری است، در حالی که 7018 در کاربردهایی که استحکام و کیفیت جوش اهمیت بیشتری دارد کاربرد گستردهای دارد.
با این حال، انتخاب نهایی باید بر اساس مشخصات قطعه و الزامات پروژه انجام شود.
آمادهسازی قطعه قبل از جوشکاری
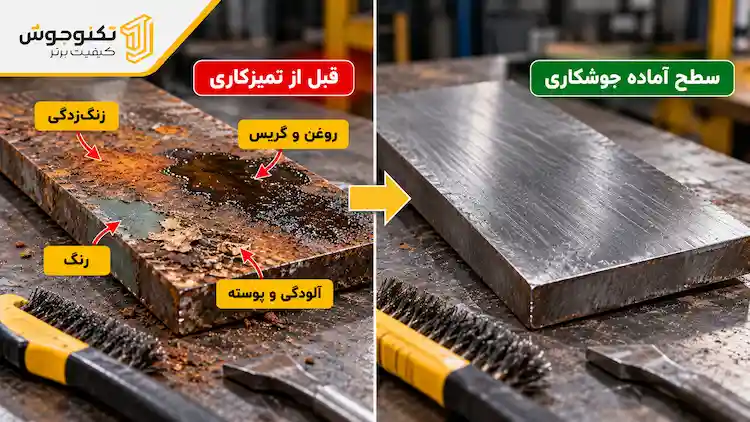
یکی از اشتباهات رایج افراد مبتدی این است که تصور میکنند کیفیت جوش فقط به دستگاه و الکترود بستگی دارد. در حالی که آمادهسازی صحیح قطعه نقش بسیار مهمی دارد.
قبل از شروع جوشکاری، سطح قطعه را بررسی کنید.
وجود موارد زیر میتواند کیفیت جوش را کاهش دهد:
- زنگزدگی
- روغن و گریس
- رنگ
- رطوبت
- آلودگی
- پوستههای سطحی
- آلودگیهای ناشی از برش
سطح محل جوش را تا حد امکان تمیز کنید. برای این کار میتوان از برس سیمی، ابزارهای مناسب تمیزکاری و در صورت نیاز روشهای مکانیکی مناسب استفاده کرد.
اتصال قطعات
قبل از جوش اصلی، قطعات باید در موقعیت مناسب قرار بگیرند. در بسیاری از کارها میتوان ابتدا چند خال جوش ایجاد کرد تا قطعات در جای خود ثابت بمانند.
اگر قطعات در زمان جوشکاری حرکت کنند، احتمال ایجاد تغییر شکل یا نامنظم شدن اتصال بیشتر میشود.
اتصال کابلها و آمادهکردن دستگاه
بعد از آمادهسازی قطعه، نوبت به آماده کردن دستگاه میرسد.
ابتدا مطمئن شوید دستگاه خاموش است. سپس کابلها را مطابق دستورالعمل دستگاه و مشخصات الکترود متصل کنید.
گیره اتصال باید تماس الکتریکی مناسبی با قطعه داشته باشد. اگر گیره روی سطح رنگشده، زنگزده یا آلوده قرار گرفته باشد، ممکن است اتصال الکتریکی مناسبی ایجاد نشود.
الکترود را نیز داخل انبر جوشکاری قرار دهید و از محکم بودن آن اطمینان حاصل کنید.
قبل از شروع کار موارد زیر را بررسی کنید:
- کابلها آسیبدیده نباشند.
- دسته انبر سالم و عایق باشد.
- گیره اتصال محکم باشد.
- محل کار خشک و ایمن باشد.
- اطراف محل جوش مواد قابل اشتعال وجود نداشته باشد.
- تجهیزات حفاظت فردی استفاده شده باشند.
نحوه صحیح گرفتن الکترود
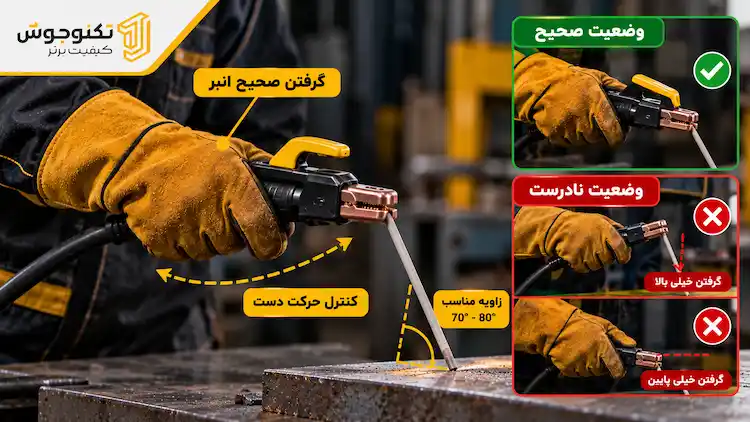
نحوه گرفتن انبر جوشکاری روی کنترل حرکت الکترود تأثیر مستقیم دارد.
انبر را طوری در دست بگیرید که کنترل کافی روی حرکت آن داشته باشید و دست در موقعیتی قرار نگیرد که باعث خستگی سریع شود.
هنگام جوشکاری، فقط مچ دست را درگیر نکنید. بسته به نوع اتصال و طول جوش، کنترل حرکت میتواند با ترکیبی از دست، مچ و بازو انجام شود.
نکته مهم این است که حرکت دست آرام، کنترلشده و یکنواخت باشد.
اگر دست بیش از حد بلرزد یا سرعت حرکت دائماً تغییر کند، عرض و شکل خط جوش نیز تغییر خواهد کرد.
فاصله الکترود از قطعه
بعد از ایجاد قوس، نباید الکترود را بیش از حد از قطعه دور کنید. فاصله نامناسب میتواند باعث ناپایداری قوس، افزایش پاشش و کاهش کیفیت جوش شود.
از طرف دیگر، اگر الکترود بیش از حد به قطعه نزدیک شود، ممکن است به سطح کار بچسبد.
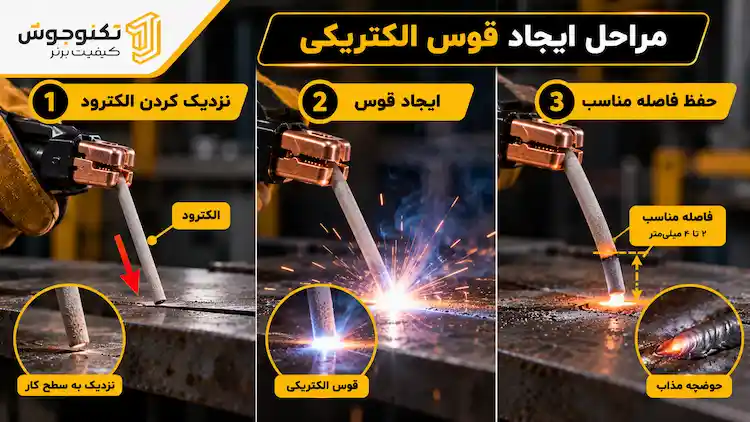
چگونه قوس الکتریکی ایجاد کنیم؟
ایجاد قوس یکی از اولین مهارتهایی است که فرد مبتدی باید در جوشکاری برق یاد بگیرد.
برای شروع، الکترود را در نزدیکی محل جوش قرار دهید. سپس با یک حرکت کوتاه مناسب، قوس را ایجاد کنید و بلافاصله فاصله مناسب را حفظ کنید.
دو روش رایج برای ایجاد قوس وجود دارد که در آموزشهای عملی معمولاً با عناوینی مانند ضربه زدن و کشیدن شناخته میشوند.
روش ضربهای
در این روش نوک الکترود برای لحظهای به سطح قطعه نزدیک یا تماس داده شده و سپس کمی از سطح فاصله میگیرد تا قوس ایجاد شود.
روش کششی
در این روش نوک الکترود مانند روشن کردن کبریت روی سطح حرکت داده میشود تا قوس شکل بگیرد.
هدف در هر دو روش، ایجاد قوس پایدار بدون چسبیدن الکترود به قطعه است.
اگر الکترود چسبید، آن را با زور از سطح جدا نکنید؛ ابتدا حرکت مناسب برای قطع قوس و جدا کردن الکترود را انجام دهید.
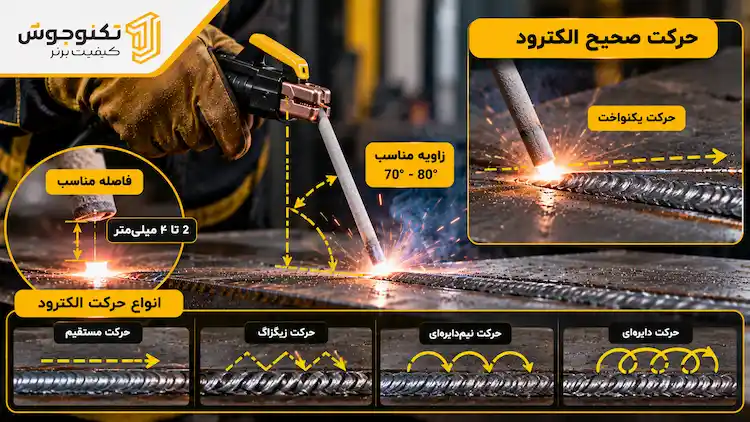
نحوه حرکت دادن الکترود هنگام جوشکاری
بعد از ایجاد قوس، مهمترین کار کنترل حرکت الکترود است.
سه عامل در این مرحله اهمیت زیادی دارند:
سرعت حرکت، زاویه الکترود و فاصله نوک الکترود از سطح کار.
اگر خیلی سریع حرکت کنید، ممکن است جوش باریک و نفوذ آن ناکافی شود.
اگر خیلی آهسته حرکت کنید، مقدار فلز رسوبکرده افزایش یافته و احتمال ایجاد حوضچه مذاب بزرگ، پاشش یا سوختگی قطعه بیشتر میشود.
حرکت الکترود باید متناسب با شرایط جوش و نوع اتصال باشد.
یک تمرین مناسب برای افراد مبتدی
قبل از اینکه روی قطعات مهم کار کنید، یک قطعه فلزی ساده و تمیز انتخاب کنید و چند خط جوش مستقیم ایجاد کنید.
هدف در این تمرین، تولید یک جوش زیبا نیست؛ بلکه باید یاد بگیرید قوس را روشن نگه دارید و حرکت دست را یکنواخت کنید.
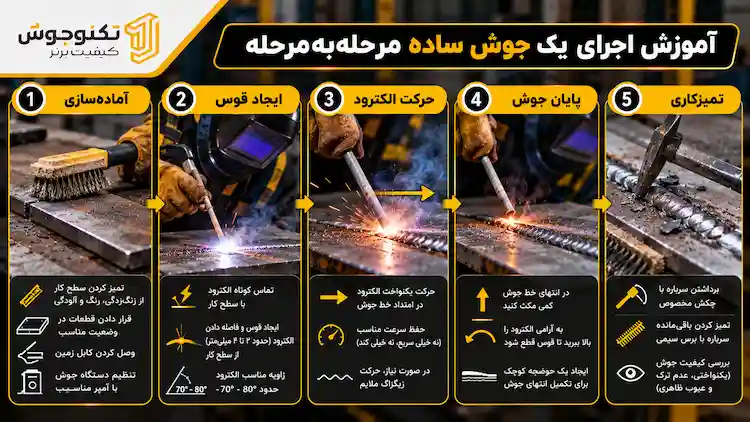
آموزش اجرای یک جوش ساده مرحلهبهمرحله
حالا میتوانیم تمام مراحل را کنار هم قرار دهیم.
مرحله اول: آمادهسازی
سطح فلز را کاملاً تمیز کرده و قطعه را روی سطحی مناسب و پایدار قرار دهید.
مرحله دوم: آماده کردن دستگاه
کابلها را مطابق دستورالعمل دستگاه و الکترود وصل کنید و الکترود مناسب را در انبر قرار دهید.
مرحله سوم: پوشیدن تجهیزات ایمنی
ماسک جوشکاری، دستکش، لباس مناسب و سایر تجهیزات حفاظت فردی را استفاده کنید.
مرحله چهارم: قرار گرفتن در وضعیت مناسب
قبل از روشن کردن قوس، وضعیت بدن و دست خود را تنظیم کنید تا بتوانید حرکت الکترود را بهصورت کنترلشده انجام دهید.
مرحله پنجم: ایجاد قوس
الکترود را به روش مناسب به محل شروع جوش نزدیک کنید و قوس را ایجاد کنید.
مرحله ششم: شروع حرکت
پس از پایدار شدن قوس، الکترود را با سرعتی یکنواخت در مسیر مورد نظر حرکت دهید.
مرحله هفتم: کنترل حوضچه مذاب
به محل مذاب توجه کنید. جوشکار باید یاد بگیرد به جای تمرکز صرف روی نوک الکترود، رفتار حوضچه مذاب و شکل جوش را نیز مشاهده کند.
مرحله هشتم: پایان جوش
در پایان مسیر، قوس را به شکل کنترلشده قطع کنید. سپس اجازه دهید محل جوش تا حد مناسب سرد شود.
مرحله نهم: تمیز کردن سرباره
بعد از سرد شدن کافی، سرباره روی جوش را با ابزار مناسب جدا کرده و سطح جوش را با برس سیمی تمیز کنید.
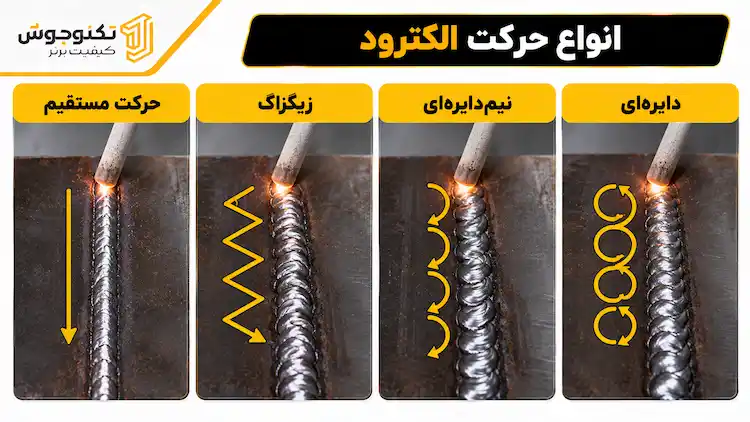
انواع حرکت الکترود
نوع حرکت الکترود به نوع اتصال، شرایط جوش و نتیجه مورد انتظار بستگی دارد.
حرکت مستقیم
در این روش الکترود تقریباً در امتداد مسیر اتصال حرکت میکند.
این حرکت برای تمرین افراد مبتدی بسیار مناسب است، زیرا کنترل آن سادهتر است.
حرکت زیگزاگ
الکترود در مسیر جوش با حرکت عرضی کنترلشده جابهجا میشود.
این حرکت میتواند در شرایط خاص برای کنترل عرض جوش مورد استفاده قرار گیرد.
حرکت نیمدایرهای
در این روش الکترود با حرکات کوتاه و کنترلشده نیمدایرهای حرکت میکند.
حرکت دایرهای
در برخی شرایط از حرکتهای دایرهای کوچک برای کنترل حوضچه مذاب استفاده میشود.
نکته مهم این است که حرکت بیشتر همیشه به معنای جوش بهتر نیست. حرکت باید با هدف انجام شود و نباید باعث ایجاد نوسان بیش از حد در حوضچه مذاب شود.
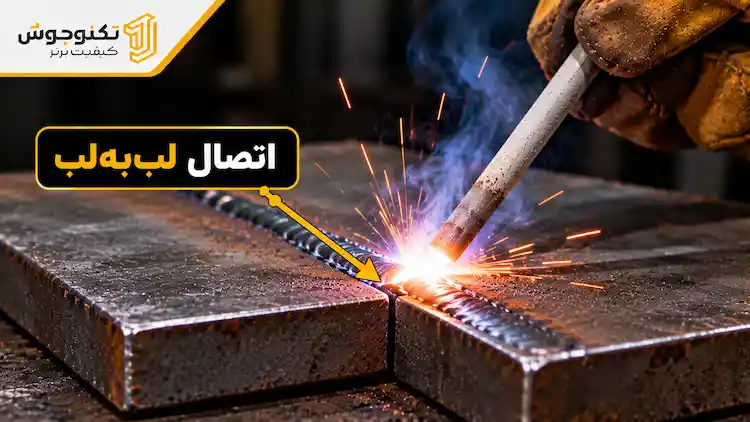
جوشکاری اتصال لببهلب
در اتصال لببهلب، دو قطعه در امتداد یکدیگر قرار میگیرند و لبههای آنها به یکدیگر متصل میشوند.
قبل از جوشکاری، قطعات را کاملاً همراستا کنید. در قطعاتی که احتمال جابهجایی دارند، استفاده از خال جوش برای ثابت کردن آنها میتواند مفید باشد.
برای قطعات ضخیمتر، آمادهسازی لبهها اهمیت بیشتری پیدا میکند و ممکن است نیاز به ایجاد پخ یا طراحی مناسب اتصال باشد.
هنگام اجرای جوش، حرکت الکترود باید کنترلشده باشد و حوضچه مذاب بهصورت مداوم بررسی شود.
جوشکاری اتصال گوشهای
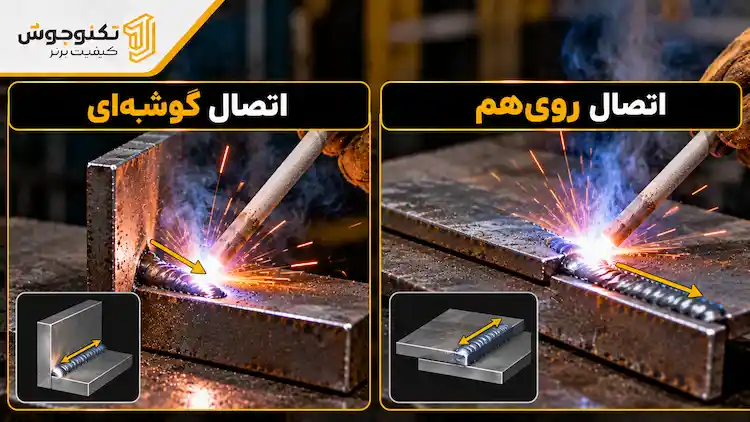
در اتصال گوشهای، دو قطعه معمولاً نسبت به یکدیگر زاویه ایجاد میکنند.
این نوع اتصال در ساخت سازههای فلزی، شاسیها، پایهها و بسیاری از قطعات کاربرد دارد.
در این حالت، زاویه قرارگیری الکترود اهمیت زیادی دارد؛ زیرا باید حوضچه مذاب به شکل مناسبی بین دو قطعه توزیع شود.
یکی از اشتباهات افراد مبتدی این است که تمرکز خود را فقط روی یکی از دو قطعه قرار میدهند و باعث میشوند جوش به صورت یکنواخت روی هر دو طرف شکل نگیرد.
جوشکاری اتصال رویهم
در اتصال رویهم، یک قطعه روی قطعه دیگر قرار میگیرد و جوش در محل همپوشانی اجرا میشود.
قبل از شروع کار، قطعات را بهخوبی ثابت کنید. سطح تماس نیز باید تا حد امکان تمیز باشد.
هنگام جوشکاری، باید به شکل حوضچه مذاب و نحوه توزیع فلز جوش در امتداد اتصال توجه کنید.
در قطعات نازک، کنترل حرارت اهمیت بیشتری دارد تا از تغییر شکل یا آسیب دیدن لبهها جلوگیری شود.
جوشکاری ورق و قطعات ضخیم
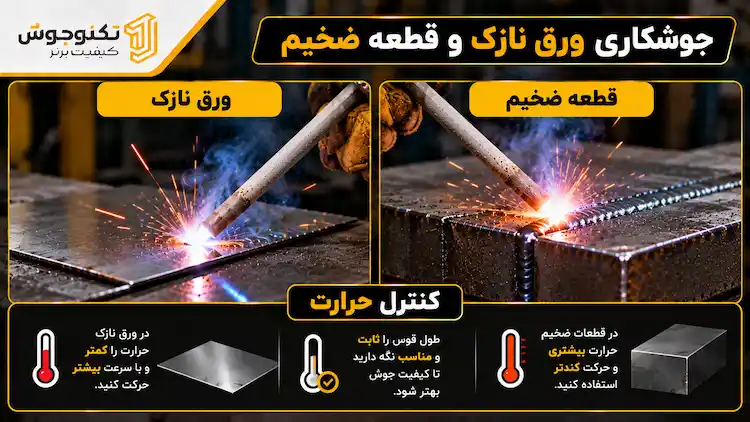
جوشکاری ورقهای نازک با قطعات ضخیم تفاوتهایی دارد.
در ورقهای نازک، کنترل حرارت اهمیت زیادی دارد. اگر حرارت بیش از حد به یک نقطه وارد شود، احتمال سوراخ شدن یا تغییر شکل ورق افزایش پیدا میکند.
در قطعات ضخیم، آمادهسازی اتصال، نفوذ مناسب، تعداد پاسها و روش اجرای جوش اهمیت بیشتری پیدا میکند.
در قطعات ضخیم ممکن است یک جوش در چند مرحله و با چند پاس اجرا شود. در چنین شرایطی تمیز کردن سرباره بین پاسها اهمیت زیادی دارد.
نکته مهم
ضخامت قطعه تنها عامل تعیینکننده روش جوشکاری نیست. جنس فلز، طراحی اتصال، نوع الکترود و الزامات فنی پروژه نیز باید در نظر گرفته شوند.
اشتباهات رایج افراد مبتدی
بیشتر مشکلاتی که افراد در اولین تجربههای جوشکاری دارند، به چند اشتباه ساده مربوط میشود.
1. حرکت خیلی سریع الکترود
باعث میشود مقدار فلز جوش کافی نباشد و شکل اتصال مناسب ایجاد نشود.
2. حرکت خیلی آهسته
میتواند باعث بزرگ شدن بیش از حد حوضچه مذاب و افزایش حرارت ورودی شود.
3. فاصله نامناسب الکترود
فاصله خیلی زیاد باعث ناپایداری قوس و فاصله خیلی کم میتواند باعث چسبیدن الکترود شود.
4. کثیف بودن قطعه
رنگ، روغن، زنگزدگی و آلودگی میتوانند کیفیت جوش را کاهش دهند.
5. انتخاب الکترود نامناسب
هر الکترودی برای هر فلز و هر کاربردی مناسب نیست.
6. حرکت نامنظم دست
اگر سرعت حرکت دائماً تغییر کند، ظاهر جوش نیز نامنظم خواهد شد.
7. تمیز نکردن سرباره
وجود سرباره باقیمانده بین پاسها یا روی سطح جوش میتواند کیفیت ظاهری و در شرایطی کیفیت اتصال را تحت تأثیر قرار دهد.
8. نگاه نکردن به حوضچه مذاب
جوشکار باید یاد بگیرد رفتار حوضچه مذاب را ببیند و فقط به نور قوس یا نوک الکترود خیره نشود.
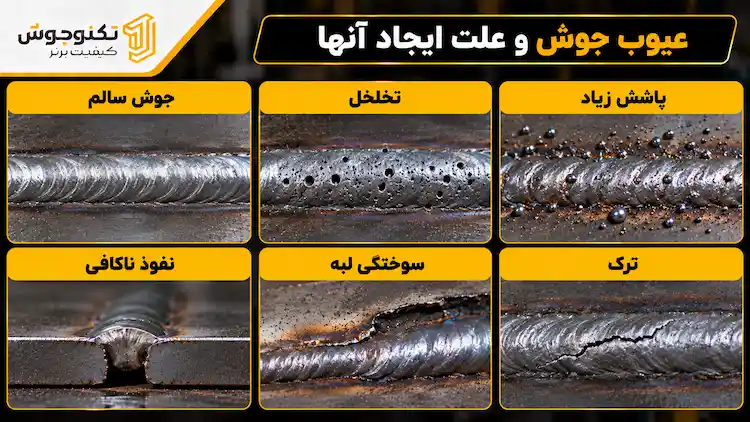
عیوب جوش و علت ایجاد آنها
حتی بعد از یادگیری اصول اولیه، ممکن است جوش ایجادشده ظاهر یا کیفیت مناسبی نداشته باشد.
تخلخل
تخلخل به ایجاد حفرههای گازی در فلز جوش گفته میشود. آلودگی سطح، رطوبت، شرایط نامناسب جوشکاری یا مشکلات مربوط به الکترود میتواند در ایجاد آن نقش داشته باشد.
پاشش زیاد
پاشش بیش از حد ممکن است در اثر تنظیمات نامناسب، طول قوس نامناسب، حرکت نادرست یا شرایط نامناسب جوشکاری ایجاد شود.
نفوذ ناکافی
در این حالت اتصال به اندازه کافی در عمق قطعه شکل نگرفته است. آمادهسازی نامناسب، شرایط جوشکاری نامناسب یا تکنیک نادرست میتواند از عوامل آن باشد.
سوختگی لبه
در جوشکاری ورقهای نازک، حرارت زیاد یا تکنیک نامناسب میتواند باعث ذوب بیش از حد لبه قطعه شود.
ترک
ترک یکی از عیوب مهم جوش است و نباید صرفاً به عنوان یک مشکل ظاهری در نظر گرفته شود. علت ترک باید بررسی شود و در کاربردهای حساس، ارزیابی فنی مناسب انجام گیرد.
ظاهر نامنظم جوش
اگر عرض جوش در طول مسیر دائماً تغییر کند، معمولاً باید سرعت حرکت، فاصله قوس و کنترل دست بررسی شود.
نکات ایمنی جوشکاری برق
جوشکاری برق یک کار صنعتی است و بیتوجهی به ایمنی میتواند خطرناک باشد.
از چشمها و صورت محافظت کنید
قوس جوشکاری نور و اشعه شدیدی تولید میکند. استفاده از ماسک یا کلاه جوشکاری مناسب ضروری است.
از دستها محافظت کنید
دستکش مناسب جوشکاری باید در برابر حرارت و جرقه مقاومت کافی داشته باشد.
لباس مناسب بپوشید
لباس کار باید مناسب جوشکاری باشد و پوست را تا حد امکان در برابر جرقه و پاشش فلز مذاب محافظت کند.
محیط را ایمن کنید
مواد قابل اشتعال را از اطراف محل جوشکاری دور کنید. جرقههای جوشکاری میتوانند در فاصلهای دورتر نیز باعث ایجاد آتش شوند.
تهویه را جدی بگیرید
دود و بخارات حاصل از جوشکاری نباید در فضای بسته بدون تهویه مناسب جمع شوند.
به کابلها توجه کنید
کابلهای آسیبدیده، اتصالات معیوب و تجهیزات غیراستاندارد میتوانند خطر برقگرفتگی ایجاد کنند.
روی محیط خیس جوشکاری نکنید
رطوبت خطر برقگرفتگی را افزایش میدهد. محل کار باید تا حد امکان خشک و ایمن باشد.
به قطعه داغ دست نزنید
قطعه حتی پس از پایان جوشکاری ممکن است برای مدت قابل توجهی داغ باقی بماند.
چه زمانی از الکترود 6013 و چه زمانی از 7018 استفاده کنیم؟
الکترودهای 6013 و 7018 هر دو از الکترودهای شناختهشده در جوشکاری فولادهای کربنی هستند، اما کاربرد و ویژگیهای آنها یکسان نیست.
الکترود 6013
6013 برای بسیاری از کارهای عمومی گزینهای رایج است و ایجاد قوس و کنترل آن برای بسیاری از کاربران نسبتاً ساده است.
از این الکترود در بسیاری از کارهای عمومی، ساخت قطعات سبک، تعمیرات و کاربردهای متداول استفاده میشود.
الکترود 7018
7018 یک الکترود کمهیدروژن است که در بسیاری از کاربردهایی که خواص مکانیکی و کیفیت جوش اهمیت بیشتری دارد مورد استفاده قرار میگیرد.
نگهداری صحیح آن اهمیت زیادی دارد و باید مطابق دستورالعمل تولیدکننده نگهداری شود.
کدام را انتخاب کنیم؟
پاسخ این سؤال به نوع پروژه بستگی دارد.
اگر هدف شما یک کار عمومی و متداول باشد، 6013 در بسیاری از موارد انتخاب مناسبی است. اگر پروژه به جوش با خواص مکانیکی بالاتر و الزامات فنی مشخص نیاز داشته باشد، 7018 میتواند انتخاب مناسبتری باشد.
بنابراین بهتر است به جای اینکه همیشه یک الکترود را «بهترین» بدانیم، الکترود را بر اساس جنس قطعه، نوع اتصال و نیاز پروژه انتخاب کنیم.
جمعبندی
جوشکاری برق با الکترود یکی از کاربردیترین روشهای جوشکاری است و با وجود اینکه تجهیزات آن نسبتاً ساده هستند، دستیابی به یک جوش تمیز و باکیفیت نیازمند تمرین و رعایت چند اصل مهم است.
برای شروع، ابتدا باید تجهیزات مناسب را بشناسید و از تجهیزات حفاظت فردی استفاده کنید. سپس سطح قطعه را بهخوبی آماده کرده و کابلها و الکترود را مطابق دستورالعمل دستگاه و الکترود نصب کنید.
بعد از آن، مهمترین مهارتها شامل ایجاد قوس، حفظ فاصله مناسب، کنترل زاویه الکترود، حرکت یکنواخت دست و مشاهده حوضچه مذاب هستند.
برای یادگیری بهتر، توصیه میشود کار را از اتصالهای ساده و قطعات آزمایشی شروع کنید و قبل از جوشکاری قطعات حساس یا سازههای مهم، مهارت خود را روی نمونههای ساده تمرین کنید.
انتخاب الکترود نیز بخش مهمی از کار است. الکترود 6013 برای بسیاری از کارهای عمومی کاربرد دارد و 7018 در کاربردهایی که نیاز به الکترود کمهیدروژن و خواص مکانیکی مناسبتر وجود دارد، مورد استفاده قرار میگیرد. با این حال، انتخاب نهایی همیشه باید بر اساس جنس قطعه، نوع اتصال و الزامات پروژه انجام شود.
در نهایت، جوشکاری خوب فقط به دستگاه قوی یا الکترود گرانقیمت وابسته نیست؛ آمادهسازی صحیح، انتخاب مواد مصرفی مناسب، تکنیک درست و تمرین مداوم، چهار عامل مهم برای رسیدن به نتیجه بهتر هستند.
اگر بهتازگی جوشکاری را شروع کردهاید، عجله نکنید. چند خط جوش ساده و تمرین کنترل قوس میتواند پایه بسیار خوبی برای یادگیری اتصالهای پیچیدهتر باشد.
جوشکاری برق روشی از جوشکاری قوسی است که در آن با استفاده از جریان الکتریکی و الکترود روکشدار، قوس ایجاد شده و فلز پایه و الکترود در محل اتصال ذوب میشوند.
دستگاه جوش، کابلها، انبر جوشکاری، انبر اتصال، الکترود مناسب و تجهیزات حفاظت فردی از مهمترین تجهیزات مورد نیاز هستند.
برای بسیاری از کارهای عمومی، الکترود 6013 به دلیل سهولت نسبی در ایجاد و کنترل قوس، گزینه رایجی برای افراد مبتدی است؛ البته انتخاب الکترود باید با توجه به جنس و کاربرد قطعه انجام شود.
چسبیدن الکترود میتواند به دلایلی مانند فاصله نامناسب الکترود از قطعه، تکنیک نادرست ایجاد قوس یا شرایط نامناسب جوشکاری اتفاق بیفتد.
پاشش زیاد میتواند دلایل مختلفی داشته باشد؛ از جمله شرایط نامناسب جوشکاری، طول قوس نامناسب، حرکت نادرست الکترود یا انتخاب نامناسب شرایط کار.
سرعت متغیر دست، تغییر فاصله الکترود، زاویه نامناسب و نداشتن کنترل کافی روی حوضچه مذاب از دلایل رایج ظاهر نامنظم جوش هستند.
خیر. نوع فلز و ترکیب شیمیایی آن در انتخاب روش جوشکاری و الکترود اهمیت دارد. برای فلزاتی مانند فولاد ضد زنگ، چدن و آلیاژهای خاص باید از الکترود و روش مناسب همان جنس استفاده شود.
هر دو برای کاربردهای مختلف در جوشکاری فولادهای کربنی استفاده میشوند، اما نوع پوشش، ویژگیهای جوش و کاربرد آنها متفاوت است. 7018 یک الکترود کمهیدروژن است و در بسیاری از کاربردهای سازهای و حساستر استفاده میشود.
بله. تمیز کردن محل جوش از زنگزدگی، روغن، رنگ، رطوبت و سایر آلودگیها میتواند به بهبود کیفیت جوش کمک کند.
بله. شرایط جریان مناسب یکی از عوامل مؤثر بر کیفیت جوش است، اما مقدار مناسب آن به نوع الکترود، قطر الکترود، جنس و ضخامت قطعه و شرایط جوشکاری بستگی دارد.
گفتوگو درباره این نوشته
تجربه و دیدگاه خود را با دیگر خوانندگان به اشتراک بگذارید.
اولین نفری باشید که درباره این نوشته نظر میدهد.