چرا جوش ترک میخورد؟ 7 اشتباه رایج که استحکام جوش را نابود میکند
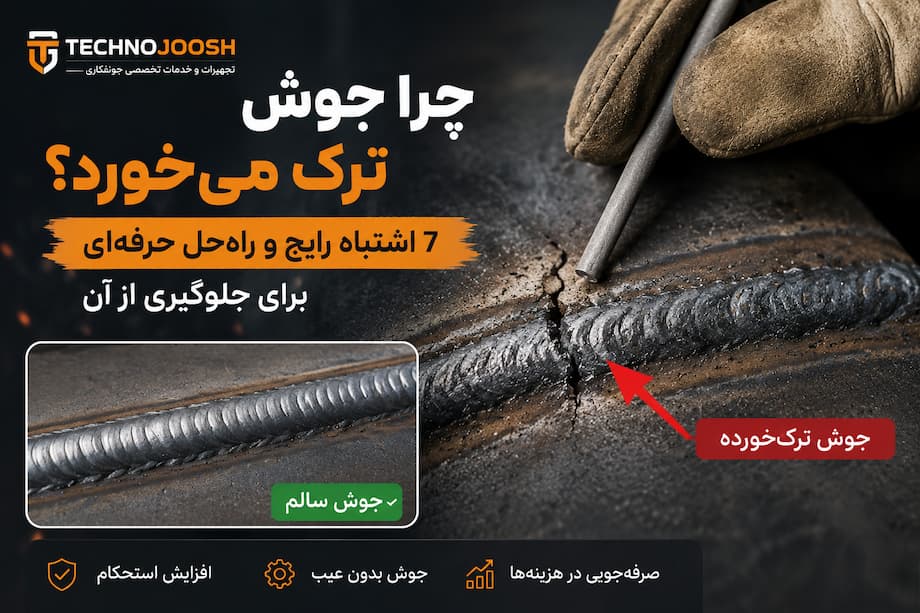
چرا جوش ترک میخورد؟ 7 اشتباه رایج که استحکام جوش را نابود میکند
ترک خوردن جوش یکی از رایجترین و در عین حال خطرناکترین عیوب جوشکاری است. بسیاری از جوشکاران تصور میکنند اگر ظاهر جوش مناسب باشد، اتصال نیز کیفیت مطلوبی دارد؛ اما در عمل ممکن است ترکهای ریز یا عمیقی در ناحیه جوش ایجاد شده باشد که به مرور زمان باعث شکست اتصال شود.
این مشکل نه تنها استحکام سازه را کاهش میدهد، بلکه هزینههای تعمیر، دوبارهکاری و حتی خسارتهای سنگین را به پروژه تحمیل میکند.
در این مقاله از تکنوجوش، مهمترین دلایل ترک خوردن جوش و روشهای جلوگیری از آن را بررسی میکنیم.
ترک جوش چیست؟
ترک جوش نوعی ناپیوستگی در فلز جوش یا ناحیه متاثر از حرارت (HAZ) است که میتواند در زمان جوشکاری یا پس از سرد شدن قطعه ایجاد شود.

ترکها معمولاً به دو دسته اصلی تقسیم میشوند:
- ترک گرم (Hot Crack)
- ترک سرد (Cold Crack)
ترک گرم هنگام انجماد فلز مذاب ایجاد میشود و ترک سرد معمولاً چند ساعت یا حتی چند روز پس از اتمام جوشکاری ظاهر میشود.
1. انتخاب اشتباه الکترود یا سیم جوش
یکی از مهمترین دلایل ترک خوردن جوش، استفاده از الکترود نامناسب است.
هر فلز پایه دارای ترکیب شیمیایی و خواص مکانیکی خاصی است. اگر الکترود انتخابی با فلز پایه سازگار نباشد، تنشهای داخلی افزایش یافته و احتمال ترک به شدت بالا میرود.
مثال
استفاده از الکترود عمومی E6013 برای برخی فولادهای پرکربن میتواند باعث ایجاد ترک شود؛ در حالی که در بسیاری از این موارد استفاده از الکترودهای کمهیدروژن مانند E7018 گزینه مناسبتری است.
[myarticle id=”25794″ sub=”این مطلب هم شاید برای شما مفید باشد”]
راهحل
- انتخاب الکترود متناسب با جنس قطعه
- توجه به استاندارد AWS الکترود
- استفاده از برندهای معتبر و استاندارد
- بررسی دستورالعمل جوشکاری پروژه
2. رطوبت در الکترود

رطوبت در الکترود
یکی از دلایل اصلی ترک سرد، ورود هیدروژن به فلز جوش است.
وقتی الکترود در محیط مرطوب نگهداری میشود، پوشش آن رطوبت جذب میکند. هنگام جوشکاری این رطوبت به هیدروژن تبدیل شده و وارد فلز جوش میشود.
نتیجه چیست؟
ایجاد ترکهای ریز که ممکن است چند ساعت بعد از پایان جوشکاری ظاهر شوند.
راهحل
- نگهداری الکترود در محیط خشک
- استفاده از آون نگهداری الکترود
- عدم استفاده از الکترود آسیبدیده یا مرطوب
3. تنظیم نادرست آمپر دستگاه جوش

بسیاری از مشکلات جوشکاری از تنظیم اشتباه جریان ناشی میشود.
اگر آمپر بیش از حد بالا باشد:
- فلز بیش از اندازه ذوب میشود.
- تنش حرارتی افزایش پیدا میکند.
- احتمال ترک گرم بیشتر میشود.
اگر آمپر خیلی پایین باشد:
- نفوذ کافی ایجاد نمیشود.
- جوش ضعیف خواهد بود.
- احتمال ایجاد عیوب ساختاری افزایش مییابد.
راهحل
همیشه آمپر را بر اساس:
- قطر الکترود
- ضخامت قطعه
- وضعیت جوشکاری تنظیم کنید.
4. آماده نکردن سطح قبل از جوشکاری

وجود زنگزدگی، روغن، رنگ، گردوغبار یا آلودگی روی قطعه باعث کاهش کیفیت جوش میشود.
این آلودگیها در حوضچه مذاب حبس شده و تنشهای موضعی ایجاد میکنند.
در بسیاری از پروژهها ترکهای اولیه دقیقاً از همین نقاط آغاز میشوند.
راهحل
قبل از جوشکاری:
- سطح را سنگزنی کنید.
- زنگزدگی را حذف کنید.
- چربی و روغن را پاک کنید.
- محل اتصال را کاملاً تمیز نگه دارید.
5. عدم پیشگرمایش فلز
برخی فلزات نسبت به شوک حرارتی حساس هستند.
فولادهای پرکربن، قطعات ضخیم و به ویژه چدن در صورت عدم پیشگرمایش مستعد ترک خوردن هستند.
زمانی که اختلاف دمایی بین ناحیه جوش و فلز پایه زیاد باشد، تنشهای شدیدی ایجاد میشود.
راهحل
در فلزات حساس:
- پیشگرمایش را جدی بگیرید.
- دمای پیشنهادی سازنده را رعایت کنید.
- از سرد شدن ناگهانی جلوگیری کنید.
[myarticle id=”27111″ sub=”این مطلب هم شاید برای شما مفید باشد”]
6. سرعت نامناسب جوشکاری
سرعت حرکت الکترود تأثیر مستقیمی بر کیفیت جوش دارد.
حرکت بیش از حد سریع:
- باعث کاهش نفوذ میشود.
- استحکام اتصال را کاهش میدهد.
حرکت بیش از حد کند:
- حرارت ورودی را افزایش میدهد.
- تنشهای حرارتی را بیشتر میکند.
راهحل
سرعت جوشکاری باید یکنواخت و متناسب با ضخامت قطعه باشد.
7. طراحی نامناسب اتصال
گاهی مشکل از دستگاه یا الکترود نیست؛ بلکه طراحی اتصال اشتباه است.
درز نامناسب، فاصله ریشه غلط یا زاویه نامناسب پخ میتواند تمرکز تنش ایجاد کند.
در چنین شرایطی حتی یک جوش ظاهراً سالم نیز ممکن است در آینده ترک بخورد.
راهحل
- طراحی اتصال مطابق استاندارد انجام شود.
- پخزنی اصولی اجرا شود.
- فاصله ریشه کنترل شود.
چگونه ترک جوش را تشخیص دهیم؟

برخی ترکها با چشم غیرمسلح قابل مشاهده هستند؛ اما بسیاری از آنها نیاز به بازرسی تخصصی دارند.
روشهای متداول عبارتند از:
- بازرسی چشمی (VT)
- مایع نافذ (PT)
- ذرات مغناطیسی (MT)
- التراسونیک (UT)
- رادیوگرافی (RT)
[myarticle id=”27270″ sub=”این مطلب هم شاید برای شما مفید باشد”]
جمعبندی
ترک خوردن جوش معمولاً نتیجه یک اشتباه نیست؛ بلکه مجموعهای از عوامل مانند انتخاب نادرست الکترود، رطوبت، آمپر نامناسب، آمادهسازی ضعیف سطح و کنترل نکردن حرارت باعث بروز این عیب میشوند.
اگر میخواهید جوشهایی مستحکم، ایمن و بادوام داشته باشید، رعایت اصول فنی و استفاده از تجهیزات استاندارد اهمیت زیادی دارد.
در تکنوجوش تلاش میکنیم با ارائه تجهیزات جوشکاری، الکترودها و لوازم مصرفی استاندارد، به جوشکاران و صنعتگران کمک کنیم تا کیفیت جوش و بهرهوری پروژههای خود را افزایش دهند.


تشکر بابت انتشار چنین محتوای ارزشمندی.
توضیحات فنی به زبان ساده بیان شده بودند.
مقاله بسیار دقیق و مستند بود.
اطلاعات تخصصی بهخوبی منتقل شدهاند.
محتوای آموزشی بسیار ارزشمندی ارائه شده است.
نکات ایمنی بهخوبی پوشش داده شده بودند.
توضیحات کامل و بدون ابهام بودند.
این مقاله پاسخ بسیاری از سوالات من را داد.